
Brennschneiden: Tipps für effektivere Ergebnisse
- 0 Kommentare
- vor 11 Sekunden
-
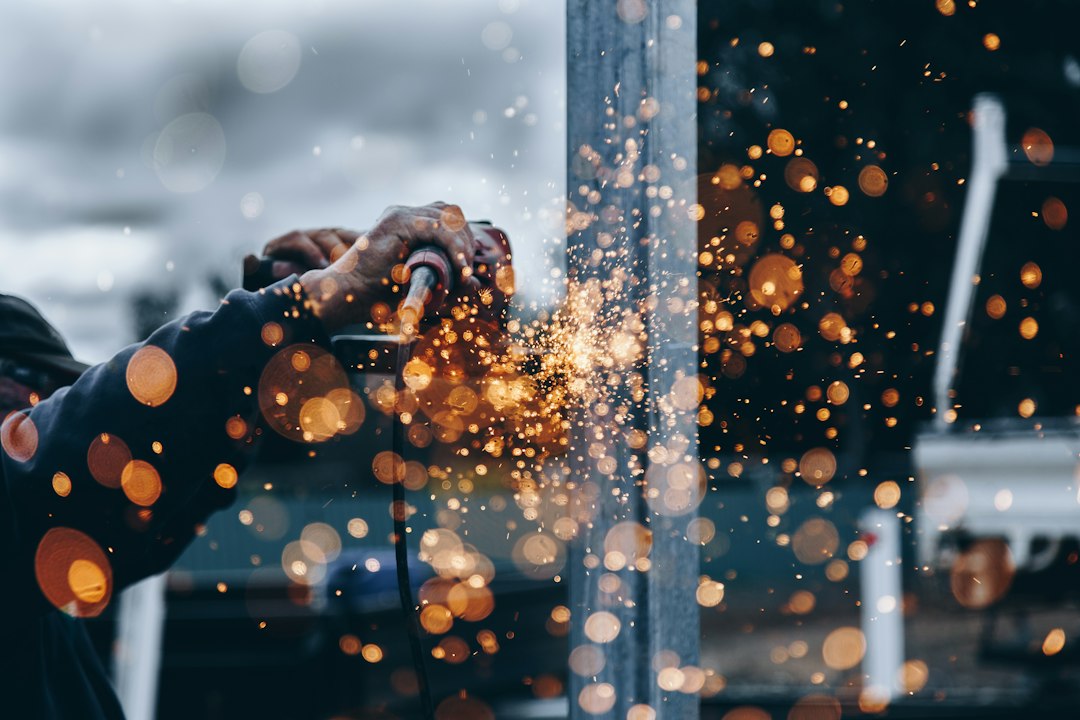
Beim Brennschneiden entscheiden korrekt eingestellte Parameter wie Düsenauswahl, Schneidsauerstoffdruck, Vorwärmen und Vorschub über Schnittqualität, Nacharbeit und Stückkosten im Metallbau. Als bewährtes thermisches Trennverfahren wird es vor allem für unlegierte und niedrig legierte Stähle eingesetzt, weil diese im Sauerstoffstrahl zuverlässig „brennen“ und dabei eine definierte Schnittfuge ausbilden. Technisch entsteht die Schnittfuge, indem der Werkstoff mit einer Brenngas-Sauerstoff-Flamme lokal auf Zündtemperatur gebracht und im Sauerstoffstrahl so verbrannt wird, dass das Oxid aus der Fuge ausgetrieben wird, wie es in einer Erklärung zum Verfahren beschrieben wird (Brennschneiden: Erklärung und Grundlagen). Wer diese Stellgrößen systematisch beherrscht, kann die Schnittqualität verbessern, typische Brennschneidfehler schneller abstellen und die Wirtschaftlichkeit stabil halten.
Wichtige Fakten auf einen Blick
-
Für saubere Schnitte braucht es die passende Düse, einen geeigneten Schneidsauerstoffdruck von typischerweise 6-12 bar je nach Düsentyp und eine stabile Flammeneinstellung.
-
Beim Brennschneiden werden in der Praxis häufig Materialstärken von 1 cm bis 30 cm getrennt; der angegebene Schneidbereich reicht von 1,5 bis 3.000 mm.
-
Stahl entzündet sich beim Brennschneiden laut Fachquelle bei rund 1.150 °C, weshalb Vorwärmflamme und Schneidsauerstoff zeitlich sauber getrennt zu führen sind.
-
Gratbildung, Riefen und Schrägschnitt lassen sich oft durch drei Stellschrauben korrigieren: Düsenabstand, Vorschubgeschwindigkeit und Schneidsauerstoffdruck, jeweils in kleinen Schritten.
-
Materialien mit Kohlenstoffgehalten über 0,25 % sollten nach Herstellerhinweis typischerweise vorgewärmt werden, um Rissbildung beim Schneiden zu vermeiden.
-
Als Referenzwert wird für 3 mm Baustahl beim Autogenschneiden ein Vorschub von 900 mm/min genannt; Abweichungen zeigen sich sofort an Riefenbild und Grat.
-
Konstante Qualität erfordert Wartungsroutinen: Düsenbohrungen reinigen, Dichtheit der Schläuche prüfen und verschlissene Verbrauchsteile vor dem nächsten Auftrag ersetzen.
Einleitung: Warum die richtige Technik beim Brennschneiden entscheidend ist
Im Metallbau wirken sich Schnittfehler direkt auf Maßhaltigkeit, Kantenbearbeitung und Taktzeiten aus. Beim Brennschneiden ist die Prozesskette besonders sensibel, weil mehrere Parameter gleichzeitig die Reaktionszone in der Schnittfuge bestimmen. Technisch basiert das Verfahren darauf, dass der Werkstoff mit einer Brenngas-Sauerstoff-Flamme lokal auf Zündtemperatur gebracht und anschließend im Schneidsauerstoffstrahl verbrannt wird, sodass eine Schnittfuge entsteht (Funktionsprinzip des Brennschneidens).
Die Materialeignung ist dabei keine Nebensache: Die Voraussetzung für die Brennbarkeit ist im Wesentlichen bei unlegierten und niedrig legierten Stählen gegeben (geeignete Werkstoffe beim Brennschneiden). In der Werkstattpraxis erklärt das, warum bestimmte Baustähle meist gutmütig reagieren, während höher legierte Qualitäten oder Werkstoffe mit ungünstigem Gefüge deutlich mehr Vorarbeit erfordern.
Für effektivere Ergebnisse lohnt es sich, die Stellgrößen in einer festen Reihenfolge zu optimieren: erst Düsentyp und Gasversorgung (Druck, Reinheit, Durchfluss), dann Vorwärmen und Flammenbild, danach Vorschub und Abstand. Wenn trotz korrekter Grundeinstellung Fehler auftreten, ist eine saubere Fehlerkorrektur entscheidend, statt an mehreren Reglern gleichzeitig zu drehen. Vertiefende Beiträge zu Fertigungsthemen finden Sie im Blog von metallbau-news.de, dort lassen sich verwandte Prozesse im betrieblichen Kontext gut einordnen.
Grundlagen des Brennschneidens: Prozess und Materialeignung
Das Brennschneiden wird oft auch als Autogenschneiden bezeichnet und gehört zu den thermischen Trennverfahren. Der Ablauf ist grundsätzlich immer gleich: Die Vorwärmflamme bringt den Stahl lokal auf Zündtemperatur, danach oxidiert der Schneidsauerstoffstrahl das Material und die entstehenden Oxide werden aus der Schnittfuge ausgetrieben. Eine zentrale Kenngröße ist die Entzündungstemperatur von Stahl, die mit etwa 1.150 °C angegeben wird (Entzündungstemperatur beim Brennschneiden).
Für die Materialauswahl gilt als Faustregel: Unlegierte und niedrig legierte Stähle sind prädestiniert, weil die Brennbarkeit im Sauerstoffstrahl im Wesentlichen gegeben ist (Werkstoffeignung für das Brennschneiden). Bei höheren Kohlenstoffgehalten steigen Risiken wie Rissbildung oder eine sprödere Wärmeeinflusszone, was sich in Abschnitt und Kante bemerkbar macht. In der betrieblichen Arbeitsvorbereitung gehört deshalb eine Werkstoffprüfung (Zeugnis, Materialnummer, C-Gehalt) in die Checkliste, bevor Serienzuschnitte starten.
Die angegebenen Einsatzbereiche sind groß: Der Schneidbereich wird mit 1,5 bis 3.000 mm genannt (Schneidbereich beim Brennschneiden). In der Praxis werden meist Bleche mit einer Stärke von 1 cm bis 30 cm geschnitten (typische Blechstärken im Alltag). Für Dünnblech kann das Verfahren dennoch sinnvoll sein, wenn die Anlage dafür ausgelegt ist und die Parametrierung stimmt, etwa bei geeigneter Düse und stabiler Führung.
Wichtig ist die Abgrenzung zu anderen Werkstoffen: Aluminium und viele Nicht-Eisen-Metalle lassen sich nicht im gleichen Sinn „brennschneiden“, weil das Oxidationsverhalten anders ist. Wenn im Betrieb sowohl Stahl- als auch Aluminiumarbeiten anfallen, hilft eine klare Prozesszuordnung, zum Beispiel über den Beitrag Alu Schweissen als Einstieg in geeignete Verfahren und Qualitätsanforderungen für Alu-Verbindungen.
Die richtige Düsenauswahl und Sauerstoffdruck-Einstellung
Die Düse steuert Geometrie und Stabilität des Schneidsauerstoffstrahls und wirkt damit unmittelbar auf Schnittfugenbreite, Riefenbild und Anhaftungen. Für Betriebe ist es hilfreich, Düsentypen getrennt zu betrachten: Standarddüsen für robuste Alltagszuschnitte, Schnellschneiddüsen für höhere Geschwindigkeiten bei passenden Materialstärken und Hochleistungsdüsen für anspruchsvollere Schnitte oder größere Dicken. Entscheidend ist, dass Düse, Druckregler und Schlauchquerschnitt zusammenpassen, sonst bricht der Strahl unter Last zusammen.
Zum Druck: Als allgemeiner Bereich wird genannt, dass der Sauerstoffdruck beim Brennschneiden im Allgemeinen bis maximal 6 bar geht (Sauerstoffdruckbereich beim Brennschneiden). Gleichzeitig werden für maschinelles Brennschneiden konkrete Richtwerte je Düsentyp angegeben: Standarddüsen mit ca. 6 bar, Schnellschneiddüsen mit ca. 8 bar und Hochleistungsdüsen mit ca. 12 bar (Druckwerte nach Düsentyp). In der Praxis bedeutet das: Nicht pauschal „mehr Druck“ einstellen, sondern die Düse als Systemkomponente verstehen, die einen vorgesehenen Arbeitsbereich hat.
Für die Einstellung im Betrieb bewährt sich ein einfaches Vorgehen: Erst den Düsentyp nach Materialstärke und gewünschter Schnittqualität wählen, dann den Schneidsauerstoffdruck auf den Referenzwert einstellen und anschließend in kleinen Schritten korrigieren. Wenn sich an der Schnittkante ein deutlicher Grat aufbaut, ist das häufig ein Signal für zu niedrigen Druck, zu geringe Geschwindigkeit oder einen unpassenden Abstand, statt ein Anlass, die Vorwärmflamme zu „überfeuern“.
Dokumentieren Sie pro Materialgüte und Dicke mindestens drei Parameter in einem internen Datensatz: Düsenbezeichnung, Schneidsauerstoffdruck und Vorschub. Diese Dokumentation spart bei Wiederholteilen Zeit und reduziert Streuung zwischen Schichten.
Vorwärmen: Wann und wie es die Schnittqualität verbessert
Vorwärmen ist vor allem dann wichtig, wenn der Stahl einen höheren Kohlenstoffgehalt hat (Richtwert: über 0,25 % C) oder wenn die Bauteildicke, die Bauteileinspannung oder die Umgebungstemperatur zu hohen Abkühlgeschwindigkeiten führen. In diesen Fällen steigt das Risiko für Kaltrisse, weil sich im Randbereich eine harte, spröde Gefügestruktur bilden kann und gleichzeitig hohe Eigenspannungen entstehen. Durch kontrolliertes Vorwärmen senken Sie den Temperaturgradienten, reduzieren die Abkühlgeschwindigkeit und geben Wasserstoff weniger Gelegenheit, sich kritisch anzureichern, das wirkt rissmindernd und stabilisiert den Prozess.
Praktisches Vorgehen beim Vorwärmen:
-
Flammeneinstellung: Stellen Sie eine neutrale bis leicht reduzierende Vorwärmflamme ein. Eine stark oxidierende Flamme verschlechtert die Oberfläche und kann die Kante „auswaschen“.
-
Temperaturkontrolle: Messen Sie möglichst nah an der Schnittlinie, aber nicht im Flammenkern. Bewährt sind Temperaturstifte (Schmelzstifte) oder ein Pyrometer. Wichtig ist Reproduzierbarkeit, nicht „nach Gefühl“.
-
Timing: Erst vorwärmen, bis die Zieltemperatur im Material anliegt, dann zünden Sie den Schneidsauerstoff. Bei dicken Blechen hilft es, den Startbereich etwas breiter vorzuwärmen, damit der Einstich stabil wird.
Der Einfluss auf Geschwindigkeit und Kantenqualität ist material- und dickeabhängig: Bei dünnen Blechen bringt Vorwärmen oft nur wenig Qualitätsgewinn, kostet aber Taktzeit. Bei mittleren bis großen Dicken verbessert es den Durchstich, reduziert Riefen und verringert Grat, wodurch Sie die Schnittgeschwindigkeit häufig stabiler fahren können, ohne dass die Kante „abbricht“ oder der Schnitt aus dem Lot läuft. Bei hochkohlenstoffhaltigen Güten ist Vorwärmen eher Pflicht als Option, gerade bei engen Konturen und stark eingespannten Teilen.
Optimierung der Schnittgeschwindigkeit und Vorschubeinstellungen
Die optimale Schnittgeschwindigkeit hängt stark von der Materialstärke ab: Je dicker das Blech, desto langsamer muss der Vorschub sein, damit der Schneidsauerstoffstrahl die Oxidschmelze sicher aus der Fuge austreibt. Als greifbares Beispiel wird bei dünnem Material häufig etwa 3 mm mit ca. 900 mm/min gefahren. Bei deutlich größeren Dicken sinken die Werte typischerweise in den Bereich einiger hundert mm/min oder darunter, abhängig von Düse, Sauerstoffdruck, Vorwärmleistung und Stahlgüte. Entscheidend ist, dass Sie die Geschwindigkeit nicht isoliert betrachten, sondern als Teil des Systems aus Düsentyp, Druck und Abstand.
Zu hohe oder zu niedrige Vorschubgeschwindigkeiten zeigen sich schnell an der Schnittkante:
-
Zu schnell: unvollständiges Durchtrennen, schräge Schnittkante (außer Lot), ausgeprägte Riefen, „hängender“ Grat am Unterrand, teils Funkenflug nach hinten statt nach unten.
-
Zu langsam: breite Schnittfuge, stärkere Wärmeeinflusszone, runde Kanten, mehr Verzug, Aufschmelzungen und anhaftende Schlacke, die Nacharbeit kostet.
Für die Feinabstimmung in der Praxis hat sich ein iteratives Vorgehen bewährt: Starten Sie mit einem dokumentierten Referenzwert pro Dicke und Güte, schneiden Sie ein kurzes Probestück und bewerten Sie Lotrechtigkeit, Riefenbild und Grathöhe. Dann verändern Sie den Vorschub in kleinen Schritten (zum Beispiel 5-10 %), ohne gleichzeitig Druck und Flamme mitzudrehen. Bei höherfesten oder höherkohlenstoffhaltigen Stählen ist oft eine etwas konservativere Geschwindigkeit sinnvoll, weil der Prozess empfindlicher auf Temperaturspitzen reagiert. Bei dünnen Blechen hingegen ist ein sauberer, schneller Schnitt häufig leichter erreichbar, wenn der Abstand und die Flammenleistung sehr stabil gehalten werden.
Häufige Brennschneidfehler erkennen und vermeiden
Typische Fehlerbilder lassen sich meist auf wenige Ursachen zurückführen, wenn man sie systematisch betrachtet. Ungleichmäßige Schnittfugen entstehen oft durch schwankenden Düsenabstand, verschlissene oder verschmutzte Düsenbohrungen, instabile Gasversorgung oder wechselnde Blechoberflächen (Zunder, Rost, Beschichtung). GratbildungRiefenVerzug
Konkrete Gegenmaßnahmen, die in der Werkstatt schnell greifen:
-
Düsenabstand korrigieren: Zu groß führt zu breiter Fuge und rauer Kante, zu klein erhöht das Risiko von Rückschlägen und Düsenschäden. Abstand konsequent nach Vorgabe und mit Höhenführung stabil halten.
-
Flammeneinstellung prüfen: Neutrale bis leicht reduzierende Vorwärmflamme, gleichmäßige Flammenkegel. Eine „brüllende“ Flamme ersetzt keinen passenden Sauerstoffdruck.
-
Sauerstoffdruck stabilisieren: Druck am Brenner unter Last prüfen (nicht nur am Regler). Bei Grat und schlechter Ausblaswirkung zuerst Versorgung, Filter und Düse kontrollieren.
-
Vorschub anpassen: Bei starkem Untergrat tendenziell etwas schneller oder Druck/Strahlqualität erhöhen, bei breiter Fuge und Verzug tendenziell schneller oder Vorwärmleistung reduzieren.
Checkliste zur Diagnose für konstant saubere Schnitte:
-
Ist die Düse sauber, unbeschädigt und zum Dickenbereich passend?
-
Stimmt der Düsenabstand und bleibt er über die Kontur konstant?
-
Ist die Vorwärmflamme korrekt (neutral bis leicht reduzierend) und ausreichend, ohne zu überhitzen?
-
Liegt der Schneidsauerstoffdruck im vorgesehenen Arbeitsbereich, auch während des Schneidens?
-
Passt die Geschwindigkeit zum Riefenbild (Riefenwinkel, Lotrechtigkeit, Untergrat)?
-
Sind Blechoberfläche, Auflage, Einspannung und Schnittreihenfolge so gewählt, dass Verzug minimiert wird?
Wartung und Pflege der Brennschneidausrüstung
Konstante Schnittqualität beginnt mit einer Ausrüstung, die sauber und dicht ist. Planen Sie daher eine regelmäßige Inspektion und Reinigung ein, besonders an Düse, Brennerkopf und Schlauchpaket. Düsenöffnungen sollten frei von Spritzern und Oxid sein, kleine Anhaftungen verändern den Strahl, erhöhen den Sauerstoffverbrauch und führen zu Leistungsverlust. Reinigen Sie Düsen nur mit passenden Düsenreinigern und ohne Gewalt, damit die Bohrung nicht aufgeweitet wird. Brenner und Mischrohr profitieren von einer trockenen, fusselfreien Reinigung, bei Bedarf auch vom Austausch der O-Ringe und Dichtungen.
Ebenso wichtig ist die Prüfung auf Verschleiß und Beschädigungen. Tauschen Sie Düsen und Verbrauchsteile aus, wenn die Bohrung sichtbar oval ist, die Kante ausgewaschen wirkt, es zu häufigen Rückzündungen kommt oder der Schnitt trotz korrekter Parameter rau bleibt. Auch poröse Schläuche, rissige Schlauchmäntel, lose Schlauchschellen, schwergängige Ventile oder beschädigte Rückschlagventile sind klare Austauschgründe. Führen Sie Dichtheitsprüfungen mit geeigneten Lecksuchmitteln durch, nicht mit offener Flamme.
Für Sicherheit und Best Practices gilt: Brenngas- und Sauerstoffflaschen stets gegen Umfallen sichern, Ventilschutzkappen beim Transport verwenden und Flaschen getrennt sowie belüftet lagern. Halten Sie Sauerstoffarmaturen öl- und fettfrei, vermeiden Sie Funkenquellen in der Nähe und schließen Sie Flaschenventile nach der Arbeit. Schläuche knickfrei verlegen, Rückschlagsicherungen in vorgeschriebener Position einsetzen und nur kompatible, geprüfte Komponenten verwenden.
Fazit: Mit systematischer Optimierung zu besseren Brennschneid-Ergebnissen
Gute Brennschnitte sind kein Zufall, sondern das Ergebnis aus klaren Stellhebeln. Entscheidend sind erstens passende Düse und korrekte Drücke, besonders ein stabiler Schneidsauerstoffdruck unter Last. Zweitens hilft bei schwierigen Materialien, dickeren Querschnitten oder beschichteten Oberflächen ein sauberes Vorwärmen mit neutraler bis leicht reduzierender Flamme, ohne die Kante zu überhitzen. Drittens bringt die Optimierung der Geschwindigkeit meist den größten Qualitätssprung: Riefenbild, Lotrechtigkeit und Untergrat sind die besten Indikatoren, ob der Vorschub zu hoch oder zu niedrig ist.
Für Qualität und Wirtschaftlichkeit ist zudem die Fehleranalyse zentral. Wer wiederkehrende Symptome wie Grat, Riefen oder Verzug systematisch einer Ursache zuordnet (Düse, Abstand, Druck, Vorwärmleistung, Vorschub, Auflage), verkürzt Einrichtzeiten, reduziert Nacharbeit und senkt Gas- sowie Düsenverbrauch. Bewährt hat sich ein kleines Protokoll pro Material und Dickenbereich, inklusive Düse, Druckwerten, Abstand, Vorschub und Beobachtungen zum Schnittbild.
Weiterführend lohnt sich der Blick auf angrenzende Themen wie automatische Höhenführung, Schnittreihenfolge zur Verzugsminimierung, Lochstechen und Parameterfindung in der Praxis. Passende Beiträge finden Sie auf metallbau-news.de.
Häufig gestellte Fragen
Welcher Schneidsauerstoffdruck ist ein guter Ausgangspunkt für verschiedene Düsentypen?
Als Richtwert nennt der Artikel typischerweise 6-12 bar, abhängig vom Düsentyp. Beginnen Sie in der Mitte des Bereichs und justieren in kleinen Schritten, bis das Schnittbild sauber ist. Zu hoher oder zu niedriger Druck zeigt sich schnell an Gratbildung und Riefen.
Bei welchen Materialstärken ist Brennschneiden wirtschaftlich sinnvoll?
In der Praxis werden laut Text Materialstärken von 1 cm bis 30 cm getrennt, der angegebenen Schneidbereich reicht von 1,5 bis 3.000 mm. Für sehr dünne Bleche sind andere Verfahren oft günstiger, für dickere Querschnitte ist Brennschneiden etabliert. Die Wahl hängt auch von Nacharbeit und Stückkosten ab.
Wann ist Vorwärmen erforderlich, speziell bei kohlenstoffhaltigen Stählen?
Der Artikel empfiehlt Vorwärmen besonders bei Materialien mit mehr als 0,25 Prozent Kohlenstoff. Das reduziert die Gefahr von Rissbildung beim Schneiden. Vorwärmen sollte zeitlich sauber von der Schneidflamme getrennt geführt werden.
Welcher Vorschub passt für dünnen Baustahl wie 3 mm beim Autogenschneiden?
Als Referenzwert wird für 3 mm Baustahl ein Vorschub von 900 mm/min genannt. Kleine Abweichungen zeigen sich sofort im Riefenbild und an Grat. Nutzen Sie diesen Wert als Ausgangspunkt und passen dann Druck und Düsenabstand an.
Wie erkenne ich, ob Grat, Riefen oder Schrägschnitt vom Düsenabstand oder von der Vorschubgeschwindigkeit kommen?
Der Text nennt drei Stellschrauben: Düsenabstand, Vorschubgeschwindigkeit und Schneidsauerstoffdruck. Testen Sie jeweils nur eine Stellgröße und beobachten das Schnittbild. Veränderungen treten schnell auf, sodass Sie Ursache und Wirkung klar zuordnen können.
Welche Routinewartung ist nötig, damit Schnittqualität konstant bleibt?
Konstante Qualität erfordert laut Artikel regelmäßige Wartung: Düsenbohrungen reinigen, Dichtheit der Schläuche prüfen und verschlissene Verbrauchsteile ersetzen. Ein kleines Protokoll pro Material und Dickenbereich hilft, Einstellungen zu reproduzieren. So reduzieren Sie Nacharbeit und Gasverbrauch.
Welche praktische Hilfe bringt ein Protokoll für Material und Dickenbereiche?
Ein Protokoll dokumentiert Düse, Druckwerte, Abstand, Vorschub und Beobachtungen zum Schnittbild. Damit lassen sich Einrichtzeiten verkürzen und wiederkehrende Fehler schneller beheben. Die Wirtschaftlichkeit verbessert sich durch geringeren Düsen- und Gasverbrauch.
Dieser Artikel wurde mit Blogie erstellt.
No results available
Zurücksetzen