
CNC Drehen: Grundlagen, Maschinen und Kosten im Überblick
- 0 Kommentare
- vor 12 Sekunden
-
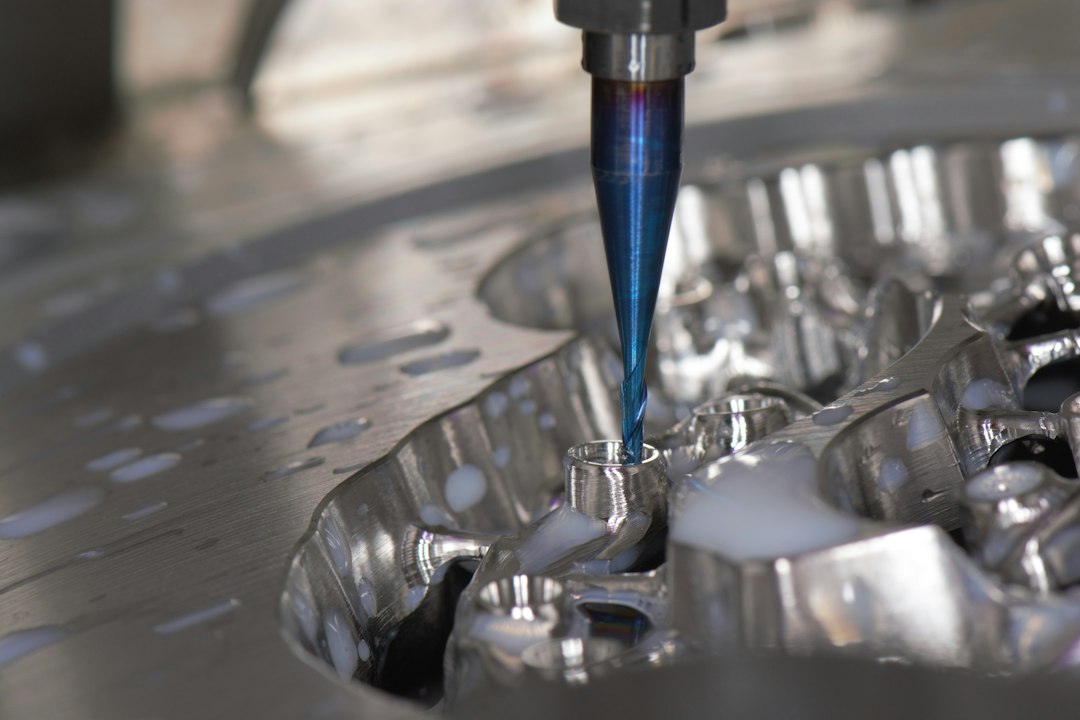
Ein rotierendes Werkstück, ein feststehendes Werkzeug, dazwischen ein Span von wenigen Zehntelmillimetern Dicke. Mehr passiert beim Grundprinzip nicht. Trotzdem gehört CNC Drehen zu den wirtschaftlich wichtigsten Verfahren der spanenden Fertigung, weil sich damit runde Bauteile in Serie und mit reproduzierbaren Toleranzen herstellen lassen. Wer zum ersten Mal damit zu tun hat, verliert sich leicht in Begriffen wie Schnittgeschwindigkeit, Schneidenradiuskorrektur oder Schrägbett. Dieser Leitfaden ordnet die Technologie ein und zeigt, worauf es in der Praxis ankommt.
Was beim CNC Drehen mit dem Werkstück passiert
Beim Drehen übernimmt das Werkstück die Hauptbewegung: Es rotiert in der Spindel, während das Werkzeug die Vorschubbewegung ausführt. Genau umgekehrt also als beim Fräsen. Die Abkürzung CNC steht für Computerized Numerical Control, also für eine Steuerung, die Bewegungsbefehle aus einem Programm in Achsbewegungen übersetzt. Statt am Handrad zu kurbeln, legt der Programmierer Koordinaten fest, und die Maschine fährt diese Bahnen tausende Male identisch ab.
Als Fertigungsverfahren gehört das Drehen zur Zerspanung mit geometrisch bestimmter Schneide. Das Werkzeug trägt Material in definierten Schichten ab, bis die gewünschte Form erreicht ist. Typische Ergebnisse sind Wellen, Buchsen, Flansche, Gewindebolzen und Dichtsitze. Alles, was sich um eine Achse beschreiben lässt, ist ein Kandidat für CNC Drehen. Ein einfacher Zylinder mit Absatz entsteht in zwei bis drei Minuten, komplexe Komponenten mit Innenkontur, Gewinde und Einstichen brauchen deutlich länger.
Drei Parameter bestimmen das Ergebnis: Schnittgeschwindigkeit in Metern pro Minute, Vorschub in Millimetern pro Umdrehung und Schnitttiefe in Millimetern. Wer beim CNC Drehen zu hohe Werte wählt, riskiert Rattermarken, Standzeitverlust und im schlimmsten Fall Werkzeugbruch. Zu niedrige Werte kosten Geld, weil die Hauptzeit steigt und die Maschine länger blockiert ist.
Aufbau und Bauformen von CNC Drehmaschinen
Eine CNC Drehmaschine besteht aus Maschinenbett, Hauptspindel mit Futter, Werkzeugrevolver, Reitstock und Schlitten. Die Standardausführung arbeitet mit zwei Achsen: Z entlang der Drehachse, X quer dazu. Damit lassen sich alle Konturen außen und innen erzeugen, die sich als Rotationsprofil beschreiben lassen.
Moderne CNC Drehmaschinen gehen weit darüber hinaus. Eine angetriebene Werkzeugstation plus C-Achse erlaubt Querbohrungen, Nuten und kleine Fräsoperationen in derselben Aufspannung. Mit Gegenspindel wird das Teil übergeben und die Rückseite fertig bearbeitet, ohne dass jemand es anfasst. Das spart Rüstzeit und hält die Qualität stabil, weil Umspannfehler entfallen.
- Flachbettmaschinen: robust und günstig, Späne fallen schlechter ab, typisch für Reparatur und Einzelteile.
- Schrägbettmaschinen: Standard in der Serienfertigung, gute Spanabfuhr, hohe Steifigkeit.
- Langdrehautomaten: für schlanke Teile mit Längen-Durchmesser-Verhältnis über 10:1, etwa Knochenschrauben für die Medizintechnik.
- Mehrspindler: hohe Stückzahlen ab etwa 50.000 Stück, mehrere Werkstücke werden parallel bearbeitet.
CNC Steuerung: wie aus Daten Bewegung wird
Die CNC Steuerung liest einen Programmsatz, berechnet Interpolationen und gibt Sollwerte an die Antriebe. Verbreitet sind Siemens Sinumerik, Fanuc, Heidenhain und Mitsubishi. Die Programme entstehen entweder direkt an der Maschine über eine Dialogoberfläche oder im CAM-System, das aus den CAD-Daten Werkzeugwege generiert und über einen Postprozessor maschinenlesbaren Code ausgibt.
Wichtig für Einsteiger: Die Steuerung kennt die reale Schneide nicht. Sie bekommt Werkzeuglängen, Schneidenradius und Lagewinkel als Korrekturdaten eingetragen. Stimmen diese Daten nicht, produziert die Maschine mit vollkommener Präzision ein falsches Maß.
Welche G-Befehle beim Drehen eine Rolle spielen
Der Befehlsvorrat ist überschaubar. Diese Codes decken den Großteil der Praxis ab, wobei Zyklusnummern je nach Steuerungsdialekt abweichen:
| Befehl | Funktion |
|---|---|
| G00 | Eilgang, Positionieren ohne Schnitt |
| G01 | Geradlinige Bewegung mit Vorschub |
| G02 / G03 | Kreisbogen im bzw. gegen den Uhrzeigersinn |
| G40 / G41 / G42 | Schneidenradiuskorrektur aus, links, rechts |
| G96 / G97 | konstante Schnittgeschwindigkeit bzw. feste Drehzahl |
| G50 bzw. G92 | Drehzahlbegrenzung der Spindel |
| G32 / G33 | Gewindeschneiden mit Steigungsvorgabe |
| G71 / G70 | Längsschruppen und Schlichten als Zyklus (Fanuc-Dialekt) |
G96 überrascht Anfänger am häufigsten: Sinkt der Durchmesser, erhöht die Maschine automatisch die Drehzahl, um die Schnittgeschwindigkeit konstant zu halten. Ohne Begrenzung über G50 dreht die Spindel beim Plandrehen zur Mitte hin theoretisch unendlich hoch.
Die wichtigsten CNC Drehverfahren im Überblick
Nach DIN 8589 unterscheidet man mehrere Drehverfahren. In der Werkstatt laufen sie meist hintereinander im selben Programm ab:
- Längsdrehen: Das Werkzeug bewegt sich parallel zur Drehachse, der Durchmesser wird reduziert. Das Brot-und-Butter-Verfahren für Wellen.
- Plandrehen: Zustellung quer zur Achse, erzeugt ebene Stirnflächen.
- Einstechdrehen: schmale Nuten für Sicherungsringe, Dichtungen oder Freistiche.
- Gewindedrehen: Vorschub synchron zur Spindeldrehung, meist in sechs bis zwölf Schnitten.
- Formdrehen: Kugeln, Radien und Kegel über frei programmierte Konturen.
- Innendrehen und Bohren: Bearbeitung von Durchgangs- und Sacklöchern mit Bohrstangen.
Werkzeuge, Schneidstoffe und Kühlung beim CNC Drehen
Fast alle Werkzeuge für die CNC Bearbeitung von Drehteilen sind heute Wendeplattenwerkzeuge. Ein Stahlhalter trägt eine beschichtete Hartmetallplatte, die nach Verschleiß gedreht oder getauscht wird, statt nachgeschliffen zu werden. Die Plattengeometrie entscheidet mit: Eine rhombische Platte mit 35 Grad Spitzenwinkel kommt in enge Konturen, hält aber weniger aus als eine quadratische Schruppplatte.
Der Schneidenradius bestimmt die erreichbare Rauheit. Mit 0,4 mm Radius und 0,1 mm Vorschub pro Umdrehung liegt die theoretische Rautiefe bei rund 3 Mikrometern, was für die meisten Bauteile ausreicht. Für Stahl arbeiten die Maschinen typisch mit Emulsion, für Aluminium reicht oft Minimalmengenschmierung, bei Guss wird häufig trocken zerspant.
Welche Werkstoffe sich für CNC Drehteile eignen
Metalle dominieren. Automatenstahl 11SMn30 zerspant hervorragend und bricht kurze Späne, Baustahl S235 neigt dagegen zu langen Wirrspänen, die sich um das Werkstück wickeln. Edelstahl 1.4305 ist gut drehbar, 1.4404 verfestigt sich und verlangt scharfe Schneiden sowie konsequente Kühlung. Aluminium 6082 oder 7075 erlaubt hohe Schnittwerte jenseits von 500 m/min, Messing CuZn39Pb3 gilt als nahezu ideales Material für große Serien an CNC Drehteilen.
Auch Kunststoffe laufen problemlos auf CNC Drehmaschinen. POM liefert saubere Oberflächen und enge Toleranzen, PA6 arbeitet durch Feuchtigkeitsaufnahme nach der Bearbeitung noch etwas nach, PEEK ist teuer, aber für Medizin- und Chemieanwendungen gefragt. Bei Kunststoffen gilt: positiver Spanwinkel, hohe Schnittgeschwindigkeit, moderater Vorschub. Sonst schmiert das Material, statt zu spanen.
Sind CNC Maschinen immer Drehmaschinen? Die Abgrenzung zum CNC Fräsen
Nein. CNC beschreibt die Steuerungsart, nicht die Maschinengattung. Eine Drehmaschine ist eine mögliche Bauform, daneben gibt es Bearbeitungszentren, Schleifmaschinen, Erodieranlagen und Abkantpressen mit identischem Steuerungsprinzip. Umgekehrt existieren bis heute konventionelle Drehmaschinen ohne jede Elektronik.
Beim CNC Fräsen rotiert das Werkzeug, das Werkstück liegt fest auf dem Tisch. Damit entstehen prismatische Teile, Taschen, Flächen und Bohrbilder in beliebiger Lage. Die fünf Achsen beim Fräsen sind die drei Linearachsen X, Y und Z plus zwei Rundachsen, meist A und C oder B und C. Der Fräser lässt sich dadurch schräg zur Oberfläche anstellen, was Freiformflächen in einer Aufspannung möglich macht. Wer runde und prismatische Geometrie kombiniert, greift zum Dreh-Fräs-Zentrum: Es beherrscht beide Verfahren und fertigt komplette Komponenten in einem Durchlauf.
Was kostet eine Stunde CNC Fräsen oder CNC Drehen?
In Deutschland liegen die Maschinenstundensätze für CNC Fräsen je nach Maschinengröße und Achszahl grob zwischen 50 und 120 Euro, dreiachsige Standardmaschinen eher am unteren Ende, Fünfachser deutlich darüber. CNC Drehen ist meist etwas günstiger und bewegt sich bei etwa 45 bis 90 Euro pro Stunde. Diese Sätze enthalten Abschreibung, Energie, Wartung, Werkzeugverschleiß und Personalanteil.
Für die Kalkulation eines Auftrags zählt aber nicht nur die Laufzeit. Programmierung, Rüsten und Messmittel schlagen bei Einzelteilen stärker zu Buche als die eigentliche Zerspanungszeit. Ein Drehteil mit zwei Minuten Hauptzeit kann bei Losgröße 1 trotzdem 80 Euro kosten, bei 500 Stück sinkt der Stückpreis schnell unter 4 Euro. Deshalb lohnt es sich, bei einem neuen Projekt früh über die Stückzahl zu sprechen.
Toleranzen, Qualität und typische Branchen
Serienmäßig erreichen CNC Drehmaschinen Durchmessertoleranzen von ±0,02 mm, mit temperaturstabiler Umgebung und Messsteuerung auch IT6 und besser. Die Oberflächengüte liegt beim Schlichten üblicherweise zwischen Ra 0,8 und Ra 1,6. Wer engere Werte braucht, plant Hartdrehen oder Schleifen als Folgeoperation ein.
Abnehmer finden sich quer durch die Branchen: Fahrzeugbau mit Ventilsitzen und Getriebewellen, Hydraulik mit Kolbenstangen, Medizintechnik mit Implantatschrauben, Elektrotechnik mit Kontaktstiften. Die Herstellung rotationssymmetrischer Teile ist eine Schlüsseltechnologie der industriellen Produktion und bleibt es auch, solange Maschinenbau auf Wellen und Lagersitzen basiert.
Das erste Projekt mit CNC Drehen planen
Konstruieren Sie drehgerecht. Einheitliche Radien an Innenecken, Freistiche nach DIN 509 vor Schultern, Durchmesser möglichst so gestuft, dass das Werkstück ohne Umspannen fertig wird. Jede Umspannung kostet Zeit und erzeugt Rundlauffehler. Geben Sie Toleranzen nur dort an, wo sie funktional nötig sind: Eine pauschale Vorgabe von ±0,01 mm über alle Maße verteuert die CNC Bearbeitung ohne Nutzen.
Für ein erstes Projekt genügen eine saubere 3D-Datei, eine bemaßte Zeichnung mit Toleranzen und Oberflächenangaben sowie eine klare Angabe zu Material und Stückzahl. Wer selbst programmiert, simuliert vorab und fährt den ersten Durchlauf mit reduziertem V
No results available
Zurücksetzen