
Lasern von Metall: Vorteile, Grenzen und Kosten im Überblick
- 0 Kommentare
- vor 22 Sekunden
-
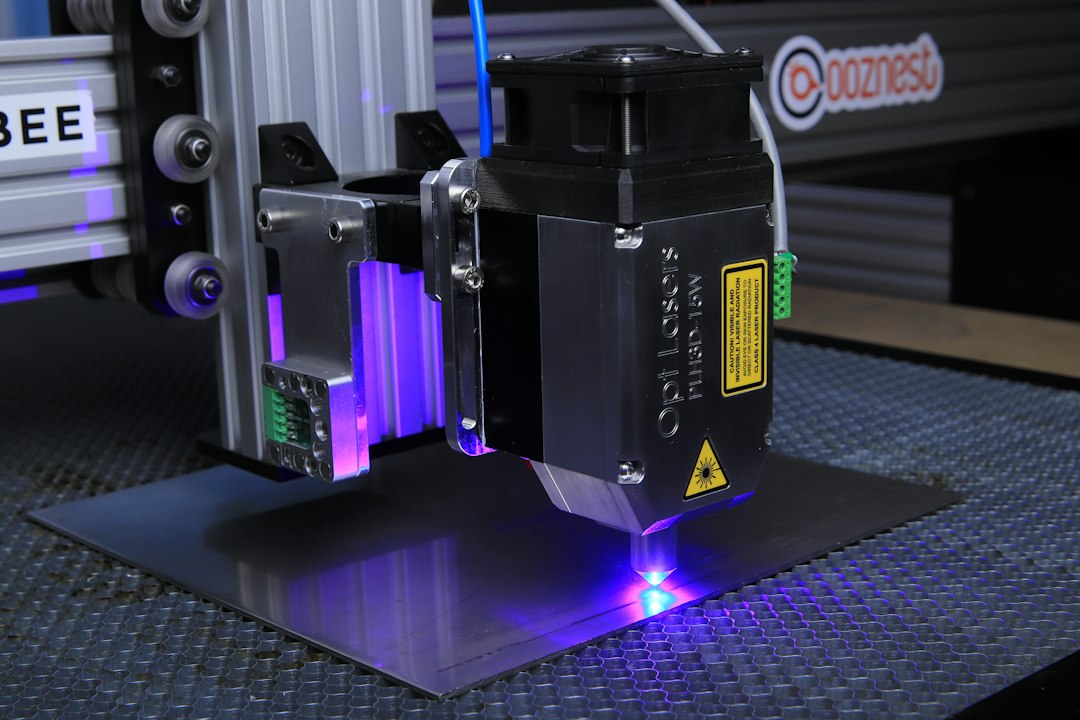
Ein fokussierter Lichtstrahl trennt Bleche aus Edelstahl, Stahl oder Aluminium, ohne das Werkstück zu berühren. Kein Werkzeugverschleiß, kein Nachschärfen, keine Umrüstzeit zwischen zwei völlig unterschiedlichen Konturen. Genau das macht das Laserschneiden seit Jahren zum Standardverfahren in der Metallbearbeitung, von der Einzelanfertigung bis zur Serienfertigung mit mehreren tausend Stück.
Wer zum ersten Mal Laserteile bestellt, stellt meist dieselben Fragen: Welche Materialien gehen überhaupt? Wie dick darf das Blech sein? Und was kostet der Spaß? Die Antworten hängen stärker vom Lasertyp und von der Materialstärke ab als vom Zuschnitt selbst.
Lasern Metall im Überblick: was beim Trennen mit Licht passiert
Der Laserstrahl wird über Spiegel oder eine Faser zum Schneidkopf geführt und dort auf einen Punkt von etwa 0,1 bis 0,4 Millimetern Durchmesser gebündelt. In diesem Brennfleck entstehen Leistungsdichten im Bereich von mehreren Megawatt pro Quadratzentimeter. Das Metall schmilzt und verdampft teilweise. Ein Schneidgas bläst die Schmelze nach unten aus der Fuge heraus.
Welches Gas zum Einsatz kommt, entscheidet über das Ergebnis. Bei Baustahl arbeitet man häufig mit Sauerstoff, weil die exotherme Reaktion zusätzliche Energie liefert und größere Materialstärken erlaubt. Die Schnittkante oxidiert dabei leicht und wird dunkel. Bei Edelstahl und Aluminium nutzt man Stickstoff mit Drücken von 12 bis 20 bar, die Kante bleibt metallisch blank und lässt sich direkt weiterverarbeiten.
Die Schnittfuge ist schmal, typischerweise 0,15 bis 0,5 Millimeter je nach Materialstärke. Das bedeutet wenig Verschnitt, enge Schachtelung der Blechteile auf der Tafel und kaum Wärmeeintrag in das umliegende Material. Die wärmebeeinflusste Zone liegt bei dünnen Blechen im Zehntelmillimeterbereich.
Kann man jedes Metall lasern? Welche Materialien funktionieren
Kurz gesagt: Metall lässt sich lasern, aber nicht jedes gleich gut. Entscheidend sind Absorptionsverhalten und Wärmeleitfähigkeit.
- Baustahl (S235JR, S355, DC01): unkompliziert, hohe Schnittgeschwindigkeiten, mit starken Anlagen bis rund 25 Millimeter.
- Edelstahl (1.4301, 1.4404, 1.4571): sehr gut schneidbar, blanke Kante mit Stickstoff, übliche Materialstärken bis etwa 20 Millimeter.
- Aluminium und Legierungen wie AlMg3 oder AlMgSi0,5: machbar, aber anspruchsvoller. Die hohe Reflexion und Wärmeleitfähigkeit verlangen mehr Leistung, an der Unterkante bildet sich leichter Grat.
- Kupfer und Messing: lange problematisch, mit Faserlasern heute bis etwa 8 bis 10 Millimeter realistisch.
- Titan, Nickelbasislegierungen, verzinkte Bleche: alle schneidbar, verzinkte Oberflächen brauchen gute Absaugung.
Schwierig wird es bei stark reflektierenden Materialien in großer Dicke und bei Werkstoffen, die beim Erhitzen giftige Dämpfe freisetzen. Sandwichbleche mit Kunststoffkern zählen ebenfalls zu den Materialien, die man besser anders trennt.
Welcher Laser schneidet Metall? CO2 Laser und Faserlaser
Zwei Lasertypen dominieren die Metallbearbeitung, und sie unterscheiden sich vor allem in der Wellenlänge.
Der CO2 Laser und sein Einsatzfeld
Ein CO2 Laser arbeitet bei 10,6 Mikrometern Wellenlänge und erzeugt den Strahl in einem Gasgemisch. Jahrzehntelang war der CO2 Laser das Arbeitspferd im Blechzuschnitt. Er liefert bei dickeren Blechen aus Baustahl eine sehr saubere, gleichmäßige Kante und kommt zusätzlich mit nichtmetallischen Materialien wie Acryl, Holz oder Leder zurecht. Nachteile: die Strahlführung über Spiegel ist wartungsintensiv, der Wirkungsgrad liegt bei etwa 10 Prozent, und blanke Buntmetalle reflektieren diese Wellenlänge stark. Viele Betriebe halten einen CO2 Laser trotzdem weiter vor, weil er bei bestimmten Dicken und Materialien nach wie vor überzeugt.
Faserlaser als heutiger Standard
Der Faserlaser liegt bei 1,06 Mikrometern. Diese kurze Wellenlänge wird von Metall deutlich besser absorbiert, der Wirkungsgrad erreicht 30 Prozent und mehr. Bei Blechen bis etwa 6 Millimeter schneidet er zwei- bis dreimal schneller als ein vergleichbarer CO2 Laser. Dazu kommen Wartungsfreiheit der Strahlquelle und die Fähigkeit, Kupfer und Messing zu bearbeiten. Moderne Laserschneidanlagen mit 6, 10 oder 20 Kilowatt sind praktisch durchweg Faserlaser.
| Material | Faserlaser 6 kW | CO2 Laser 4 kW |
|---|---|---|
| Baustahl | bis ca. 25 mm | bis ca. 20 mm |
| Edelstahl | bis ca. 20 mm | bis ca. 15 mm |
| Aluminium | bis ca. 20 mm | bis ca. 10 mm |
| Kupfer | bis ca. 8 mm | kaum sinnvoll |
Die Werte sind Richtwerte. Jede Anlage, jedes Gas und jede Blechcharge verschiebt die Grenze ein Stück.
Präzision und Kantenqualität beim Laserschneiden
Bei Blechen bis 3 Millimeter sind Konturtoleranzen von ±0,1 Millimeter üblich, bei dickeren Materialien weitet sich das auf ±0,2 bis ±0,5 Millimeter. Bohrungen lassen sich ab einem Durchmesser schneiden, der ungefähr der Materialstärke entspricht. Bei 5 Millimeter Stahl also ab etwa 5 Millimeter Durchmesser, darunter wird es unsauber oder der Laser brennt das Loch nicht durch.
Diese Präzision ist der Hauptgrund, warum Blechteile aus dem Laser direkt in die Montage gehen können. Stege von 1 Millimeter Breite, filigrane Lochmuster, scharfe Innenecken mit minimalem Radius: alles machbar, ohne ein Werkzeug anfertigen zu lassen. Beim Laserschneiden ist die Kontur reine Software. Eine Änderung am Design kostet fünf Minuten in der CAD Datei, nicht drei Wochen Werkzeugbau.
Die Senkrechtigkeit der Schnittkante liegt bei dünnen Blechen nahe 90 Grad, bei großen Materialstärken entsteht ein leichter Winkelfehler von wenigen Zehntelgrad. Grat ist bei korrekt eingestellten Parametern minimal, bei Aluminium häufiger als bei Edelstahl.
Laserschneiden von Metall im Vergleich zu anderen Trennverfahren
Stanzen ist bei hohen Stückzahlen und einfachen Geometrien günstiger, verlangt aber Werkzeuge. Für jede neue Kontur fallen Kosten und Wartezeit an. Plasmaschneiden geht bei dicken Blechen schneller, liefert aber eine breitere Fuge und eine schlechtere Kante. Wasserstrahl schneidet alles und erzeugt keine Wärme, ist dafür langsam und teuer im Betrieb.
Das Laserschneiden von Metall schlägt diese Verfahren im Bereich von 0,5 bis etwa 15 Millimetern bei Teilen, die Maßhaltigkeit und saubere Kanten brauchen. Dazu kommt ein praktischer Vorteil: Trennschnitte, Bohrungen, Langlöcher, Biegehilfen und Markierungen entstehen in einem einzigen Arbeitsgang. Bauteile, die früher über Säge, Bohrwerk und Fräse liefen, verlassen die Anlage fertig.
Ein Spezialfall ist das Schneiden von Rohren und Profilen. Anlagen mit Rohrmodul bearbeiten Rund- und Vierkantrohre, setzen Ausklinkungen, Durchbrüche und Steckverbindungen. Gerade im Stahlbau und im Maschinenrahmenbau spart das enorm viel Handarbeit beim Zusammenbau, weil die Teile sich selbst positionieren.
Was kostet es, Blech lasern zu lassen?
Der Preis setzt sich aus drei Blöcken zusammen: Materialkosten, Maschinenzeit und Rüstaufwand.
Maschinenstundensätze für CNC Laserschneiden liegen je nach Anlagenleistung und Standort bei etwa 80 bis 200 Euro pro Stunde. Da eine Anlage bei 2 Millimeter Edelstahl Schnittgeschwindigkeiten von 15 bis 25 Metern pro Minute erreicht, entfallen auf ein kleines Teil oft nur wenige Sekunden. Ein handtellergroßes Blechteil aus 2 Millimeter Stahl mit 300 Millimetern Schnittlänge kostet an reiner Maschinenzeit keine 50 Cent.
Teuer wird es durch das Drumherum. Einrichten, Programmieren, Entnehmen, Entgraten, Verpacken. Deshalb liegen Einzelteile selten unter 15 bis 30 Euro, während dasselbe Teil ab 100 Stück auf 2 bis 5 Euro fällt. Materialkosten schlagen bei Edelstahl und Aluminium stärker durch als bei Baustahl, und sie schwanken mit den Rohstoffnotierungen.
Zwei Hebel senken den Preis spürbar: Teile so gestalten, dass sie eng schachtelbar sind, und gemeinsame Schnittkanten nutzen. Wer zehn Rechtecke nebeneinander legt, spart gegenüber zehn einzeln umfahrenen Rechtecken fast die Hälfte der Schnittlänge.
Von den CAD Daten bis zur Lieferung: Laserteile aus dem Online Shop
Der klassische Weg über Anfrage, Angebot, Rückfrage und Bestellung dauert oft Tage. Ein Online Shop für Laserteile verkürzt das auf Minuten. Die Zeichnung wird hochgeladen, die Software prüft Kontur und Materialstärke, rechnet Schn
No results available
Zurücksetzen