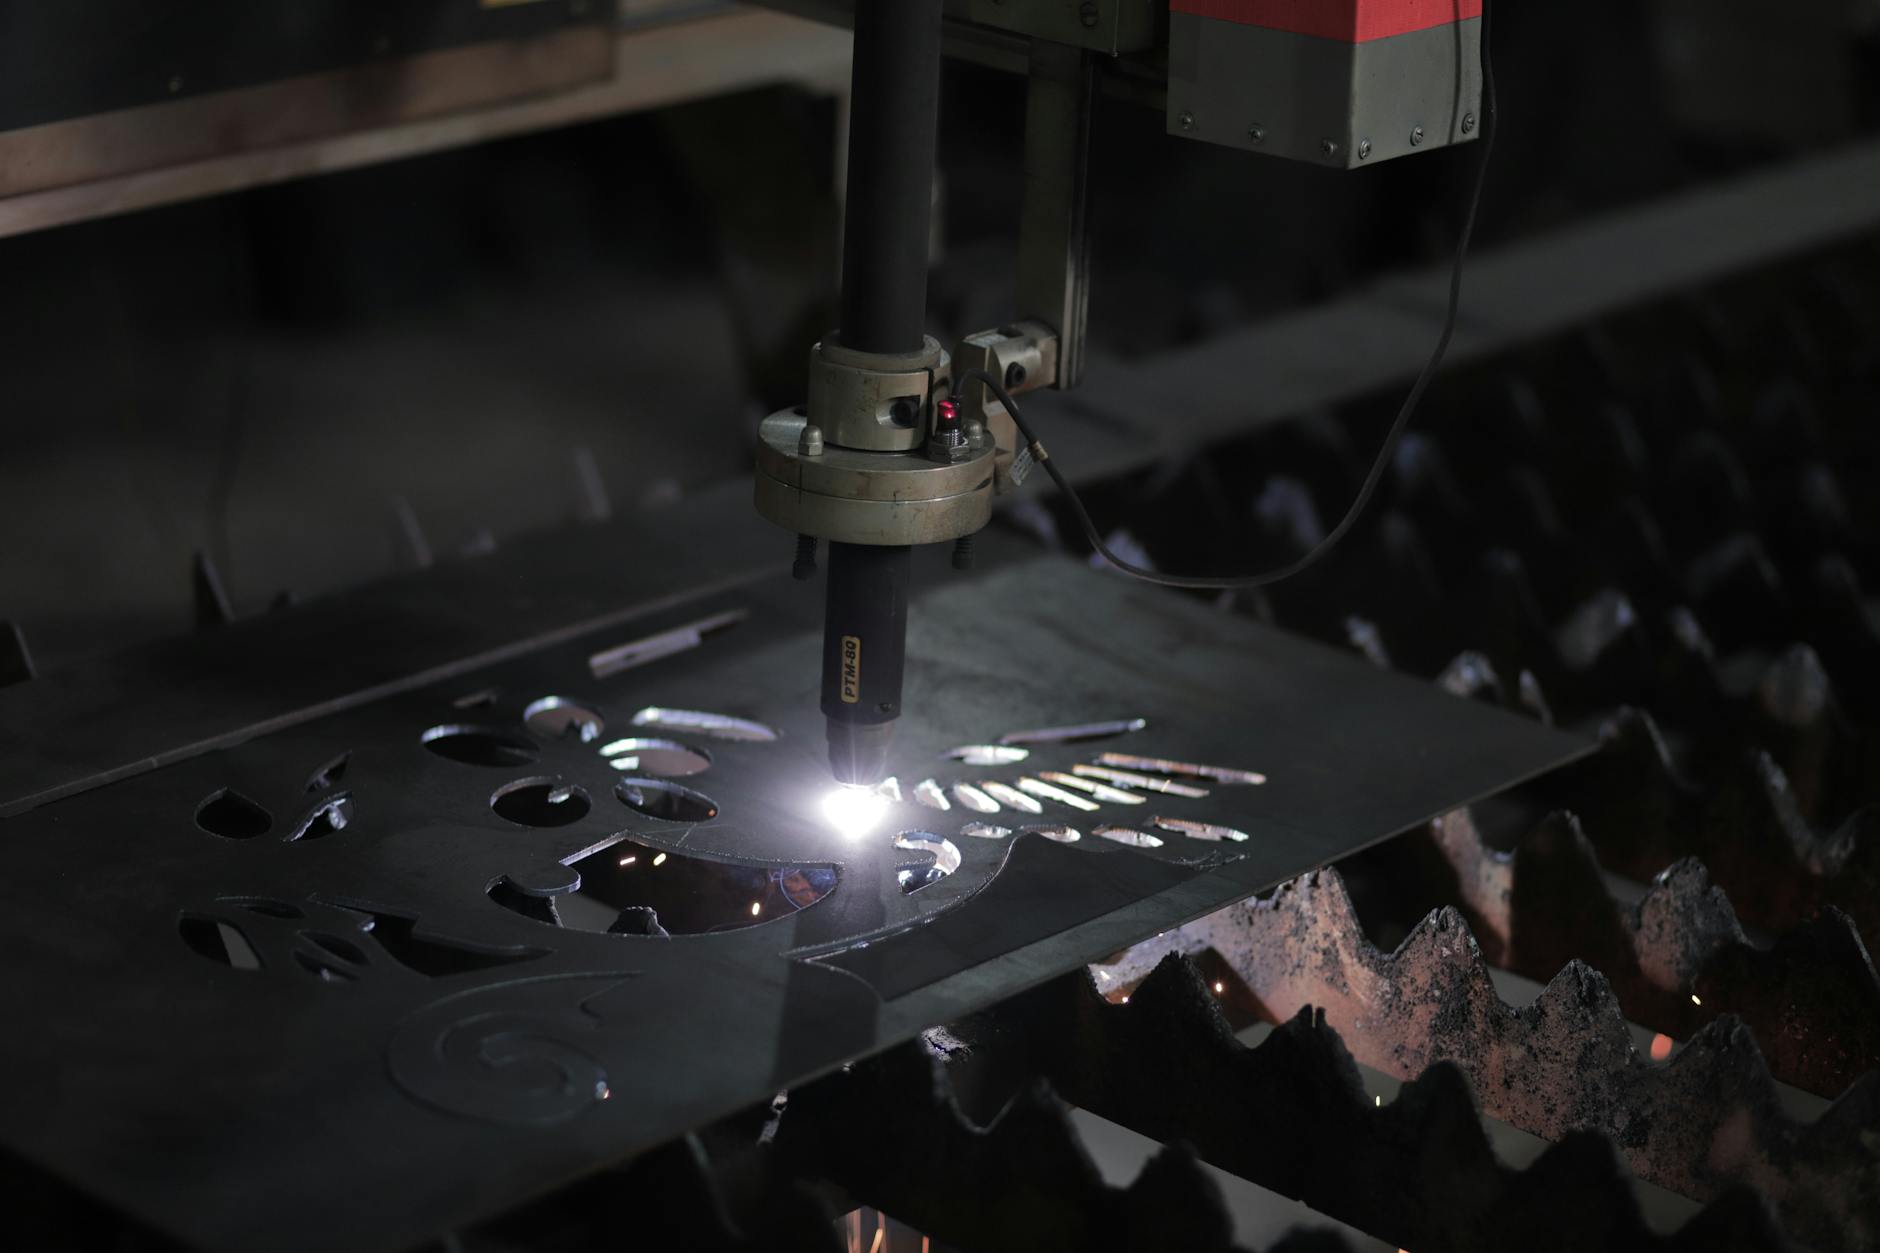
Plasmaschneiden ist ein thermisches Trennverfahren, bei dem ein elektrischer Lichtbogen ein Gas zu einem hochenergetischen Plasma erhitzt, das Metall schmilzt und aus der Schnittfuge ausbläst. Beim Plasmaschneiden entstehen dabei Temperaturen von etwa 30.000 °C im Plasmalichtbogen, was das Verfahren im Metallbau besonders effizient macht.
Wichtige Fakten auf einen Blick
-
Plasmaschneiden nutzt einen elektrischen Lichtbogen, der Gas auf etwa 30.000 °C erhitzt, um ein Plasma zu erzeugen, das Metall schmilzt und wegbläst.
-
Moderne Plasmaschneidanlagen können elektrisch leitfähige Werkstoffe bis zu 200 mm Dicke trennen, abhängig von Stromstärke, Gasführung und Düsenverschleiß.
-
Übliche 300-Ampere-Plasmaschneider können laut Quellenangaben etwa 70 mm Schwarzblech durchstechen, was für viele Stahlbauanwendungen ausreicht.
-
Präzisionsplasmaschneiden mit technischen Gasen erreicht Schnittqualitäten nahe dem Laserschneiden und wird eingesetzt, wenn Kantenqualität und Maßhaltigkeit entscheidend sind.
-
Ein Plasmaschneider besteht im Kern aus Stromquelle, Handstück, Massekabel sowie Strom- und Druckluftzuleitung, wodurch sich typische Fehlersuchen systematisch abarbeiten lassen.
-
Plasmaschneidanlagen müssen laut Schneidforum.de nicht eingehaust werden, sofern interne Werksvorschriften keine Einhausung vorgeben, Absaugung bleibt dennoch praxisrelevant.
Was ist Plasmaschneiden und wofür wird es eingesetzt?
Plasmaschneiden bezeichnet das Trennen elektrisch leitfähiger Metalle mit einem konzentrierten Plasmalichtbogen. Technisch arbeitet ein Plasmaschneider (auch Plasmabrenner) so, dass ein elektrischer Lichtbogen ein Gas ionisiert und als Plasma durch eine Düse auf das Werkstück austritt, wodurch das Metall lokal schmilzt und abgetragen wird. Diese Grunddefinition ist gut dokumentiert, zum Beispiel im Artikel Plasmaschneider (Wikipedia).
Im Vergleich zu anderen thermischen Trennverfahren liegt der typische Einsatzbereich zwischen Autogenschneiden und Laserschneiden. Autogen eignet sich vor allem für unlegierte und niedriglegierte Stähle, weil es auf einer exothermen Reaktion basiert, während das Plasmaschneiden prinzipbedingt auf elektrische Leitfähigkeit angewiesen ist. Laserschneiden liefert bei dünnen Blechen oft sehr hohe Kantenqualität, ist aber anlagenseitig meist teurer und in der Materialdicke stärker an die jeweilige Laserleistung gebunden. Beim Metall schneiden in Werkstatt und Fertigung punktet Plasma häufig mit hoher Schnittgeschwindigkeit bei Stahl und Edelstahl sowie der Möglichkeit, auch Aluminium zu trennen, sofern das Werkstück leitfähig ist.
Typische Anwendungen im DACH-Metallbau sind Zuschnitte im Stahlbau, Ausschnitte in Blechtafeln, Konturschnitte für Konsolen, Laschen oder Knotenbleche sowie Vorarbeiten für Schweißbaugruppen. In der Praxis findet sich Plasmaschneiden sowohl als Handverfahren auf der Baustelle als auch CNC-geführt am Schneidtisch in Fertigungsbetrieben. Wer Anwendungsbeispiele aus dem Umfeld Metallverarbeitung sucht, findet auf dem Magazin weitere Fachartikel zur Metallverarbeitung sowie begleitende Themen wie Treppengelaender Aus Metall, bei denen Zuschnitt und Kantenqualität direkt auf Passung und Montagezeiten wirken.
Praktisch relevant sind drei Vorteile: hohe Trennleistung bei leitfähigen Metallen, flexible Konturen und eine Kostenstruktur, die in vielen Betrieben zwischen Autogen und Laser liegt, insbesondere wenn bestehende Druckluft- oder Gasinfrastruktur genutzt wird.
Das physikalische Prinzip: Wie entsteht ein Plasma?
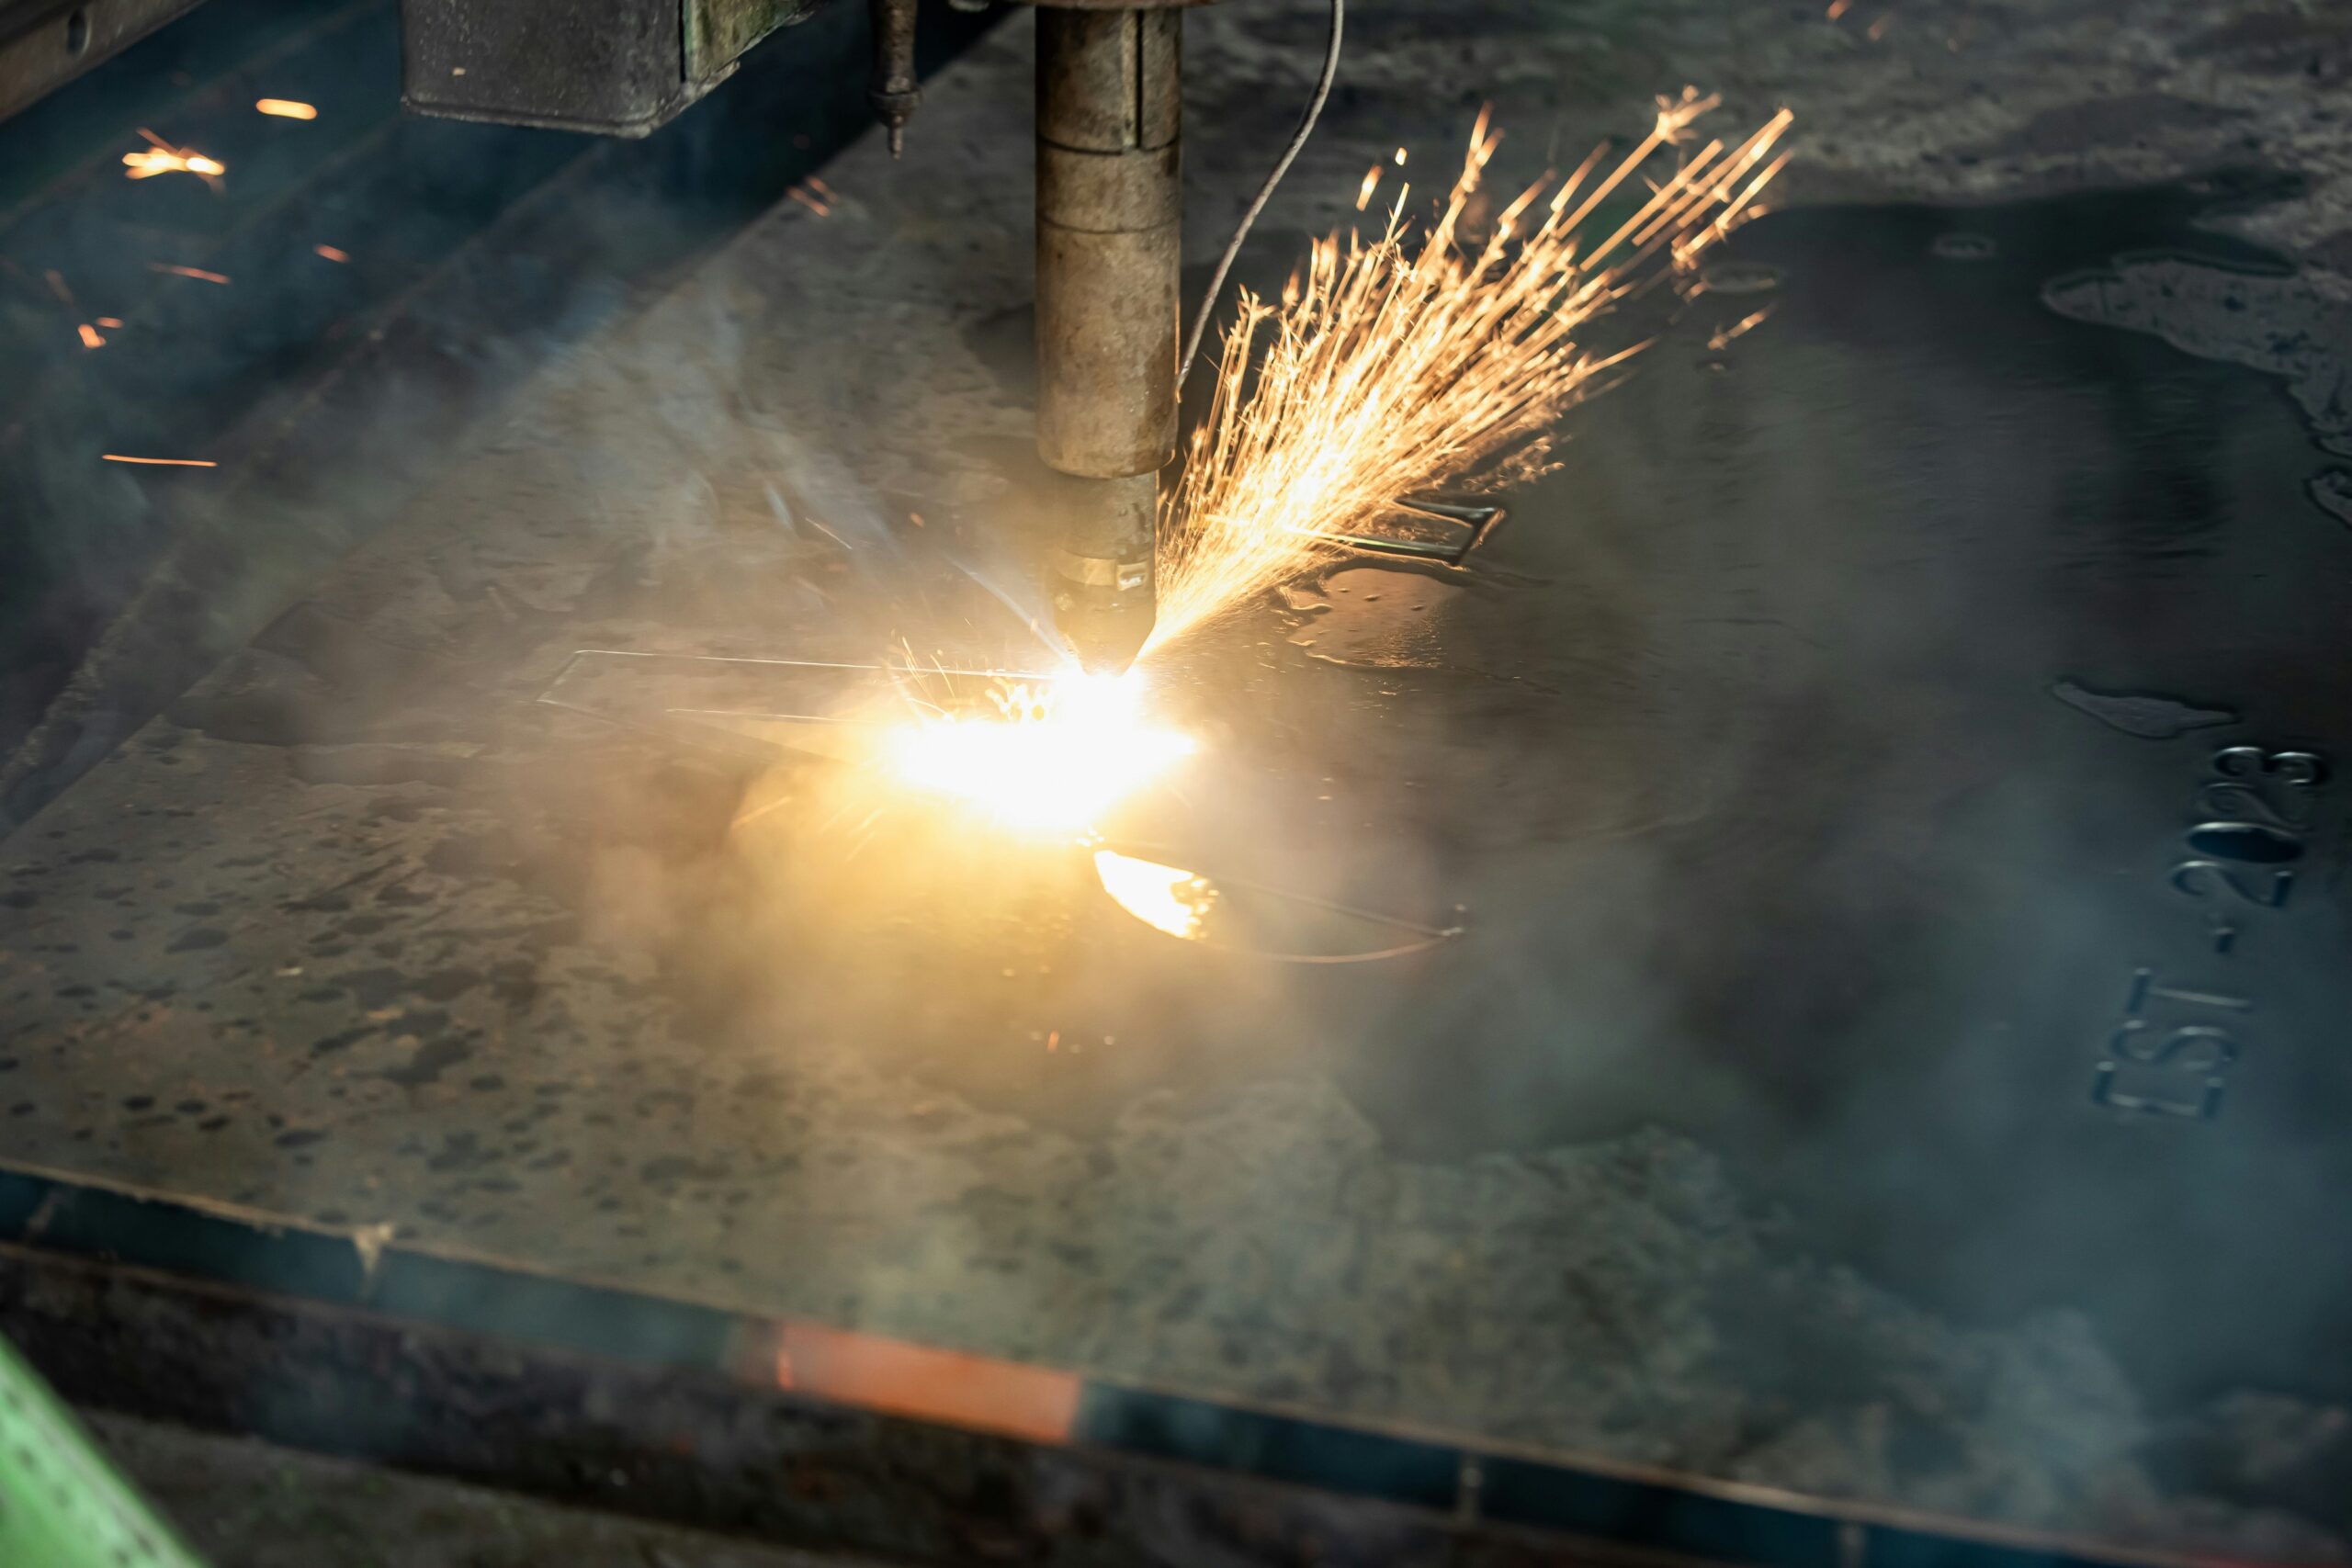
Ein Plasma ist ein elektrisch leitfähiger Gaszustand, in dem ein Teil der Atome und Moleküle ionisiert ist. Beim Plasmaschneiden wird dieses Plasma im Lichtbogen so stark aufgeheizt, dass im Prozessbereich Temperaturen von etwa 30.000 °C auftreten, wie im Überblick zum Plasmaschneider (Wikipedia) beschrieben.
Der Prozess beginnt mit dem Aufbau eines Lichtbogens zwischen Elektrode im Brenner und dem Werkstück. Sobald der Lichtbogen steht, wird ein Gasstrom durch eine enge Düse geführt und im Bereich des Lichtbogens ionisiert. Der Gasstrom hat dabei zwei Aufgaben: Er transportiert Energie in die Schnittzone und er sorgt später dafür, dass Schmelze aus der Fuge ausgetragen wird.
Als Prozessgase kommen je nach Anlage und Anforderung verschiedene Medien in Betracht. Laut Herstellerbeschreibung wird Gas wie Stickstoff, Sauerstoff, Argon oder auch Luft mit Druck durch eine enge Düse ausgegeben und durch den Strom aus der Stromquelle so energiereich gemacht, dass ein Plasmalichtbogen entsteht, siehe Erklärung zur Plasmatechnologie von Hypertherm. In der Werkstatt ist Druckluft verbreitet, weil sie verfügbar ist und den Einstieg vereinfacht, während technische Gase vor allem bei höherer Kantenqualität und bei bestimmten Werkstoffen Vorteile bringen.
Für die Fertigungspraxis im Metallbau ist außerdem entscheidend, dass das Werkstück elektrisch leitfähig und korrekt geerdet ist, damit der Stromkreis stabil schließen kann. Das spielt besonders dann eine Rolle, wenn in derselben Fertigungsumgebung auch Schweißprozesse laufen, etwa bei Mischbaugruppen aus Stahl und Aluminium. Für Grundlagen und typische Nahtvorbereitungen im Betriebskontext bietet der Beitrag Alu Schweissen einen passenden Einstieg in angrenzende Themen.
Aufbau und Komponenten eines Plasmaschneiders
Ein Plasmaschneider besteht im Kern aus Stromquelle, Handstück, Massekabel, Stromzuleitung und Druckluftzuleitung. Diese Aufzählung findet sich in der Gerätebeschreibung zum Plasmaschneider (Wikipedia) und ist in der Praxis hilfreich, weil sie Wartung und Fehlersuche strukturiert.
Die Stromquelle stellt den Schneidstrom bereit, der je nach Anlagentyp und Einsatzzweck stark variiert. Im Handstück sitzen Elektrode und Düse als Verschleißteile sowie je nach Bauart ein Wirbelring zur Gasführung. Das Massekabel verbindet das Werkstück elektrisch leitend mit der Stromquelle, was Kontaktprobleme als häufige Fehlerursache in den Fokus rückt, zum Beispiel bei beschichteten Auflagetischen, Rost oder schlechten Klemmpunkten.
Für die Formung des Plasmastrahls ist die Kupferdüse zentral. Der Lichtbogen wird am Austritt durch eine isolierte, in der Regel wassergekühlte Kupferdüse eingeschnürt, und die Zündung erfolgt in der Regel über eine Hochfrequenzzündung. Diese Funktionsbeschreibung ist ebenfalls im Artikel Plasmaschneider (Wikipedia) dokumentiert. Die Einschnürung erhöht die Energiedichte im Strahl, was die Schneidfähigkeit maßgeblich beeinflusst.
Für den Betrieb im Metallbaualltag lohnt es sich, Verschleißteile nicht nur nach Schnittmetern, sondern nach Schnittbild zu beurteilen. Ein breiter werdender Schnittspalt, zunehmende Anhaftungen oder schrägere Schnittflächen sind typische Indikatoren, dass Düse oder Elektrode fällig werden, auch wenn der Lichtbogen noch zündet.
So funktioniert der Schneidprozess beim Plasmaschneiden
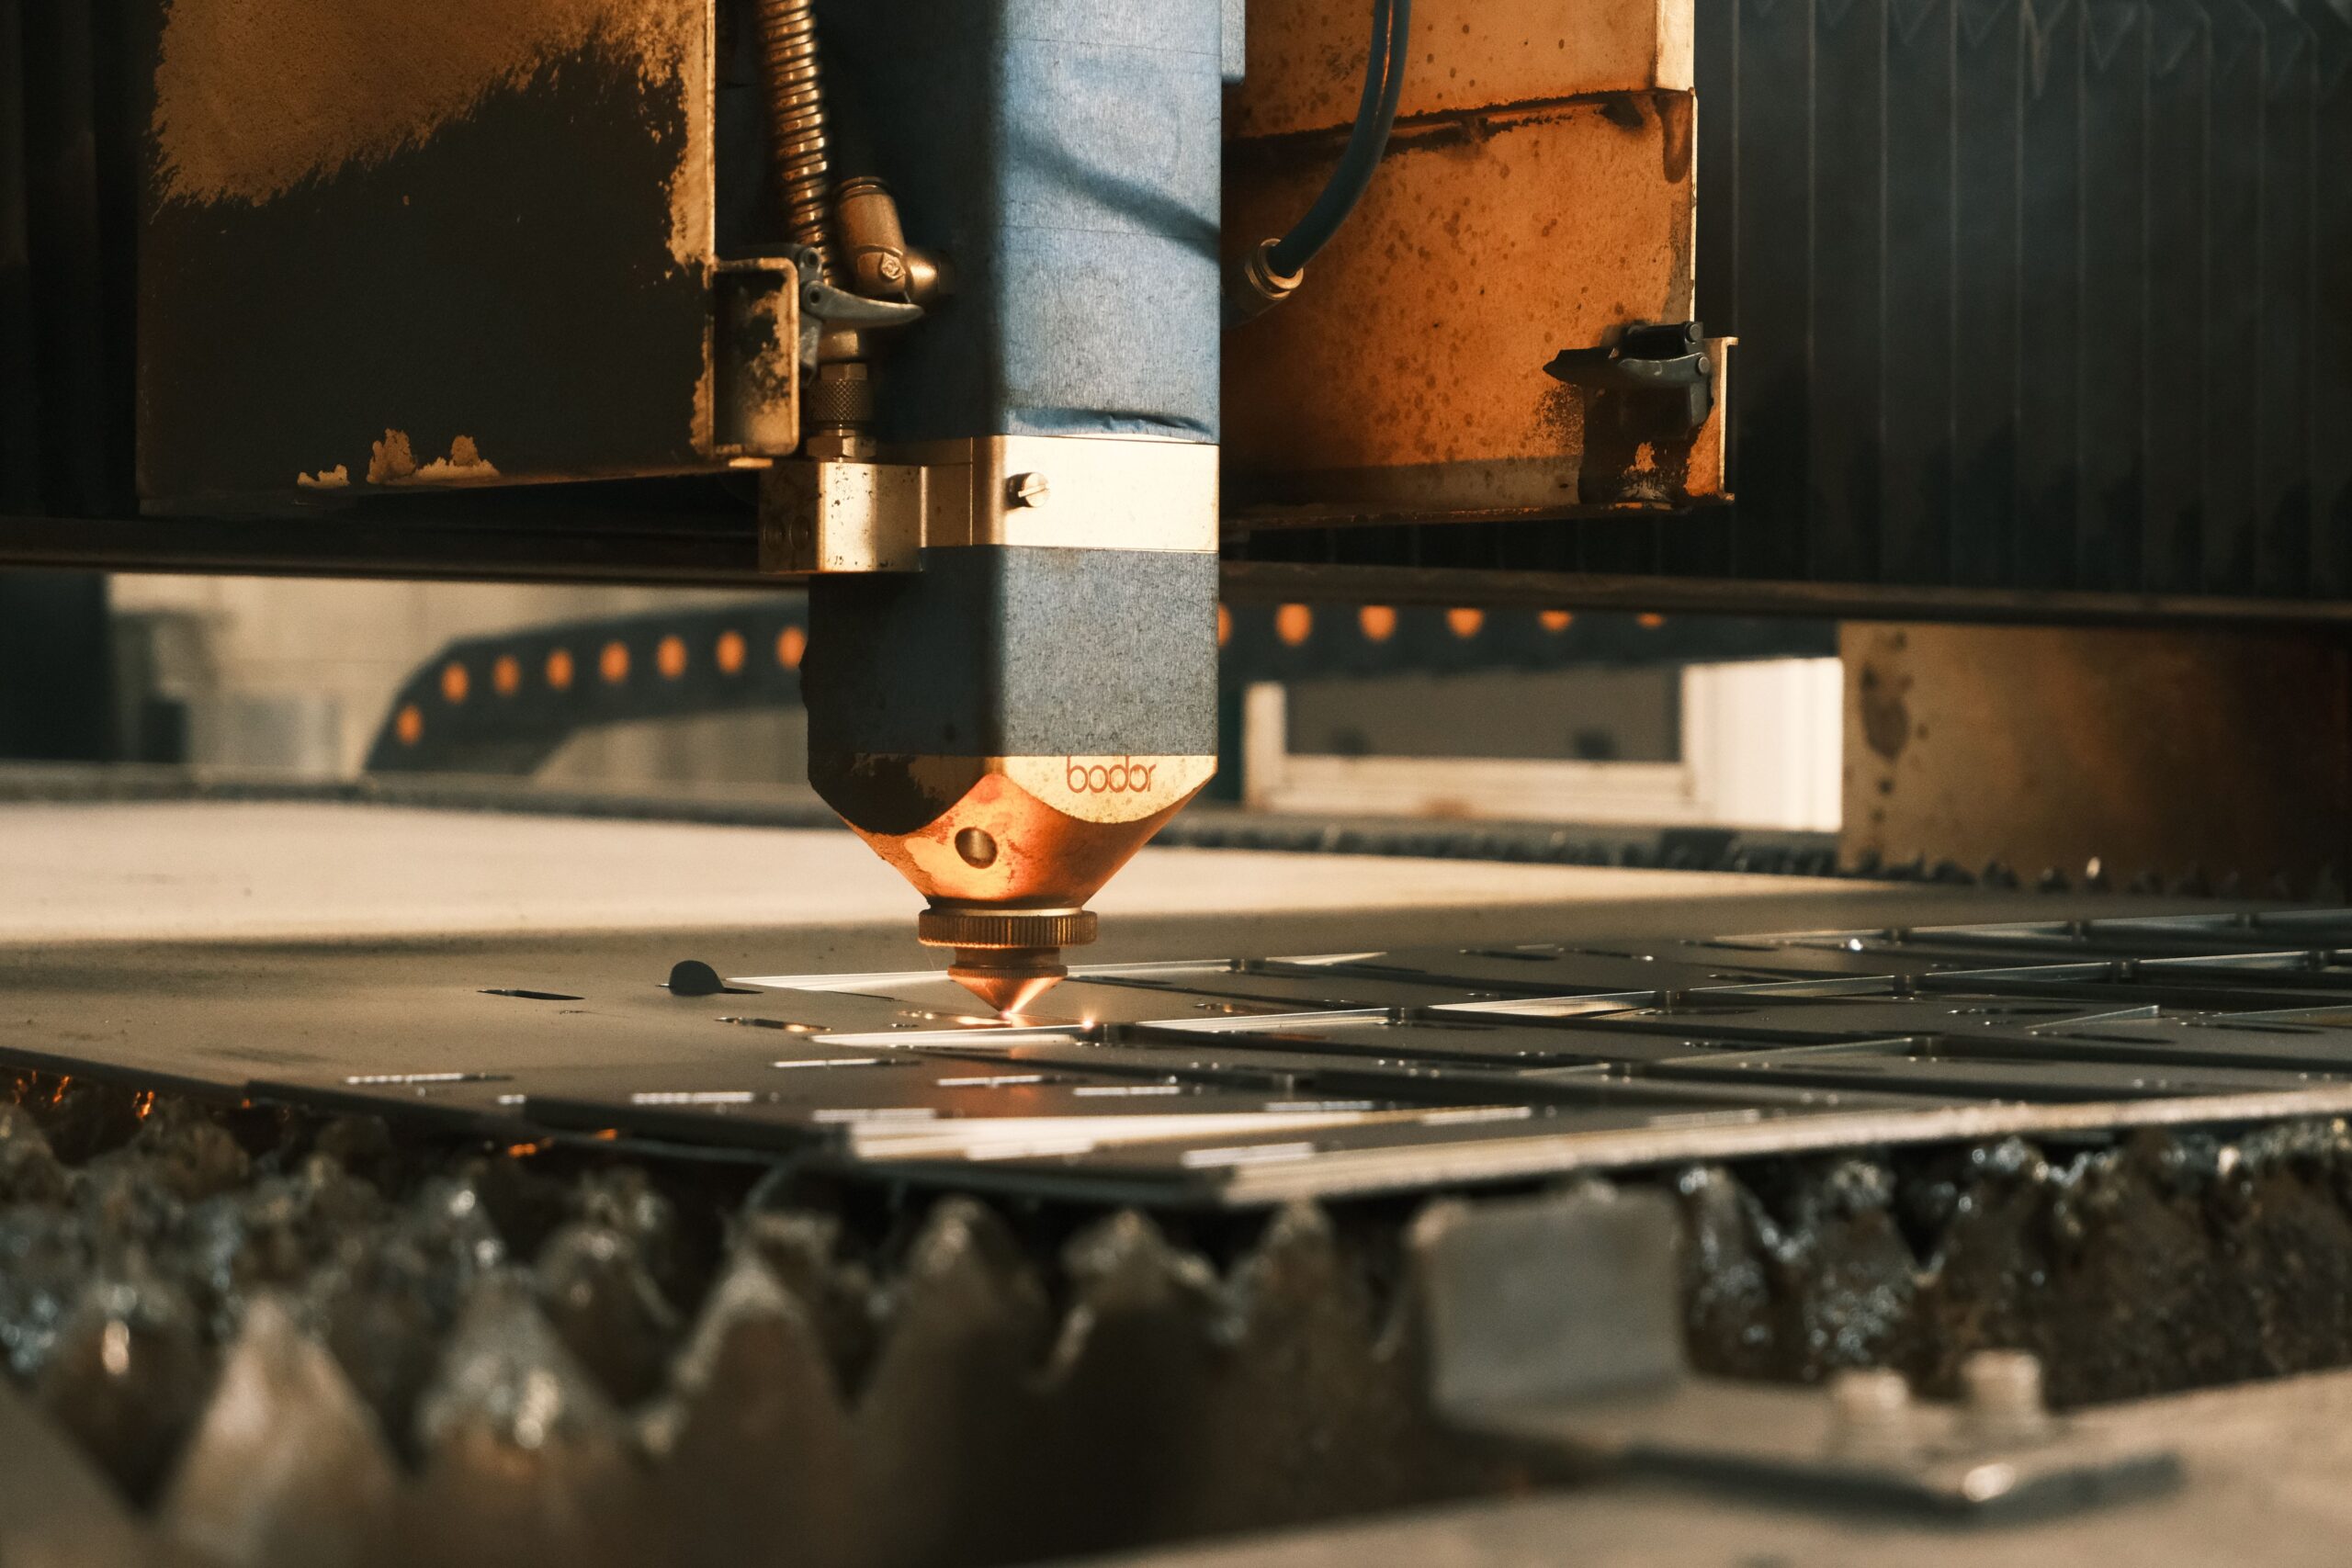
Der eigentliche Schneidprozess lässt sich als klarer Schritt-für-Schritt-Ablauf beschreiben. Zunächst wird der Lichtbogen gezündet, meist über Hochfrequenz oder kontaktlose Zündverfahren. Zwischen Elektrode und Düse entsteht ein Pilotlichtbogen, der das ausströmende Gas ionisiert. Dadurch bildet sich ein elektrisch leitfähiger Plasmakanal, der den nachfolgenden Schneidlichtbogen stabil führt.
Sobald der Schneidlichtbogen auf das Werkstück übergeht, konzentriert sich eine sehr hohe Energiedichte auf eine kleine Fläche. Das Metall wird lokal in sehr kurzer Zeit stark erhitzt, schmilzt und bildet ein Schmelzbad entlang der Schnittlinie. Die Einschnürung durch die Düse und die Gasführung im Brenner sorgen dafür, dass der Lichtbogen gebündelt bleibt und die Wärme nicht unnötig in die Umgebung abfließt.
Im nächsten Schritt übernimmt der Gasstrahl eine zweite, entscheidende Funktion: Er bläst das geschmolzene Material aus der Schnittzone heraus. Dieses Ausblasen erzeugt die Schnittfuge (Schnittspalt) und verhindert, dass die Schmelze wieder erstarrt und den Schnitt zusetzt. Schnittqualität, Gratbildung und die typische Striationsstruktur an der Schnittkante hängen stark davon ab, wie gut Schmelze und Gasstrahl zusammenwirken.
Wichtig ist der Unterschied zwischen übertragendem und nicht-übertragendem Lichtbogen. Beim übertragenden Lichtbogen bildet Werkstück plus Massekabel den geschlossenen Stromkreis, der Lichtbogen brennt von der Elektrode direkt zum Werkstück. Das ist der übliche Schneidbetrieb, effizient und leistungsstark. Beim nicht-übertragenden Lichtbogen brennt der Lichtbogen innerhalb des Brenners (Elektrode zur Düse), ohne auf das Werkstück überzugehen. Dieses Prinzip wird eher zum Stabilisieren oder in speziellen Anwendungen genutzt, hat aber im reinen Trennschnitt meist eine geringere Schneidleistung.
Leistung und Schneidkapazitäten: Welche Materialstärken sind möglich?
Die Schneidkapazität eines Plasmaschneiders hängt primär von der Stromstärke, der Spannungsreserve der Stromquelle und der Prozessführung ab. Bei elektrisch leitenden Werkstoffen sind je nach Anlage und Prozessgas maximale Werkstückdicken bis zu 200 mm möglich. Diese Werte sind jedoch nicht als pauschale Alltagseinstellung zu verstehen, denn mit zunehmender Dicke sinken Schnittgeschwindigkeit, Kantenqualität und Prozesssicherheit.
Als praxisnaher Referenzpunkt gelten Anlagen um 300 Ampere. In diesem Bereich ist das Durchstechen von etwa 70 mm Schwarzblech für viele Systeme eine typische Standardanwendung, sofern Brenner, Kühlung und Verschleißteile dafür ausgelegt sind. Gerade beim Durchstechen sind saubere Parameter entscheidend, weil der Rückspritzer die Düse stark belastet und die Standzeit schnell reduzieren kann.
Die Grenzen werden durch mehrere Einflussfaktoren bestimmt. Erstens die Materialart: Baustahl, Edelstahl und Aluminium reagieren unterschiedlich auf Wärmeeintrag, Schmelzverhalten und Oxidation. Zweitens die Stromstärke und der damit verbundene Energieeintrag, der sowohl Durchdringung als auch Schnittgeschwindigkeit beeinflusst. Drittens die Gasart, weil sie Schneidleistung, Kantenoxidation und Gratbildung mitbestimmt. Viertens die Düsenqualität und der Zustand der Verschleißteile, denn eine ausgelutschte Düse vergrößert den Schnittspalt, verschlechtert die Winkligkeit und reduziert die effektive Energiedichte. In der Praxis entscheidet daher das Zusammenspiel aus Anlage, Gas, Parametern und Verschleißteilen über die real erreichbare Materialstärke.
Präzisionsplasmaschneiden: Höhere Schnittqualität durch technische Gase
Beim konventionellen Plasmaschneiden wird häufig Druckluft als Plasma- und Schneidgas eingesetzt. Das ist kostengünstig und für viele Anwendungen im Stahlbau ausreichend, bringt aber typische Begleiterscheinungen mit sich, etwa mehr Oxidation an der Schnittkante und eine stärker ausgeprägte Rauheit, besonders bei dickeren Blechen oder höheren Vorschüben.
Das Präzisionsplasmaschneiden setzt dagegen auf technische Gase (zum Beispiel Sauerstoff, Stickstoff, Argon-Wasserstoff oder passende Gasgemische) und auf eine optimierte Gasführung im Brenner. Durch stabilere Lichtbogenbedingungen, definierte Gaswirbel und angepasste Prozessparameter lassen sich Schnittspalt, Winkligkeit und Kantenoberfläche deutlich verbessern. In vielen Fällen ist eine Schnittqualität erreichbar, die nahe an das Laserschneiden heranreicht, insbesondere bei dünneren bis mittleren Blechdicken und bei korrekt eingestellter Brennerhöhe, Vorschub und Stromstärke. Auch die reproduzierbare Lochqualität und geringere Nacharbeit sind typische Argumente für Präzisionssysteme.
Entscheidend ist, dass beim Präzisionsprozess nicht nur das Gas, sondern das gesamte Parameterfenster enger geführt wird: Düsen und Elektroden sind häufig stärker auf die jeweilige Gasart abgestimmt, die Kühlung ist stabiler ausgelegt, und Höhenregelungen arbeiten genauer. Das zahlt sich überall dort aus, wo Maßhaltigkeit und Kantenqualität direkt in nachgelagerte Schritte wirken.
Typische Anwendungsbereiche sind der Maschinenbau, der Behälter- und Apparatebau, der Metallbau mit sichtbaren Kanten, Serienfertigung auf CNC-Schneidanlagen sowie Teile, die ohne umfangreiches Schleifen oder Fräsen weiterverarbeitet werden sollen, etwa für Schweißbaugruppen mit engen Spaltmaßen oder für Bauteile, bei denen die Schnittkante als Funktionsfläche dient.
Sicherheit und Arbeitsschutz beim Plasmaschneiden
Plasmaschneiden ist ein leistungsfähiges, aber sicherheitstechnisch anspruchsvolles Trennverfahren. Zu den wichtigsten Gefährdungen zählt die UV-Strahlung des Lichtbogens, sie kann Augen und Haut schädigen. Entsprechend sind geeignete Sichtschutzsysteme und ein konsequenter Augenschutz Pflicht, auch für Personen in der Umgebung. Ebenfalls kritisch ist Funkenflug mit heißen Partikeln und Spritzern, die Brände auslösen oder zu Verbrennungen führen können. Der Arbeitsbereich sollte frei von brennbaren Stoffen sein, Kabel und Schläuche sind so zu führen, dass sie nicht getroffen oder überfahren werden, und ein passender Feuerlöscher gehört in Reichweite.
Beim Schneiden entstehen zudem Rauch und Aerosole aus Grundwerkstoff, Beschichtungen und Anhaftungen. Ohne wirksame Absaugung werden die Atemwege belastet, gleichzeitig verschlechtert sich die Sicht auf den Prozess. In der Praxis kommen Tischabsaugungen, Unterdruck-Schneidtische oder Punktabsaugungen am Brenner zum Einsatz. Eine generelle Einhausungspflicht besteht nicht in jeder Situation, dennoch können Einhausungen oder Abtrennungen aus UV-sicheren Vorhängen erforderlich sein, etwa aus Gründen des Personen- und Brandschutzes. Maßgeblich sind interne Werksvorschriften, Gefährdungsbeurteilung und die Rahmenbedingungen vor Ort.
Nicht zu unterschätzen ist Lärm, insbesondere bei hohen Strömen und Druckluftbetrieb. Für Bediener sind daher Gehörschutz, Schutzkleidung aus schwer entflammbaren Materialien, geeignete Handschuhe sowie eine Schweißerschutzbrille oder ein entsprechendes Visier erforderlich. Atemschutz kann zusätzlich notwendig sein, beispielsweise bei unzureichender Erfassung, bei engen Räumen oder beim Schneiden beschichteter Materialien.
Fazit: Plasmaschneiden als vielseitiges Trennverfahren in der Metallverarbeitung
Plasmaschneiden hat sich in der Metallverarbeitung etabliert, weil es mehrere Vorteile in einem Verfahren bündelt: hohe Schnittgeschwindigkeit, flexible Einsatzmöglichkeiten für Konturen und Ausschnitte, die Fähigkeit, große Materialstärken wirtschaftlich zu trennen, sowie ein breites Einsatzspektrum von Baustahl über Edelstahl bis Aluminium. Damit schließt Plasma die Lücke zwischen einfachen thermischen Trennverfahren und hochpräzisen, oft kostenintensiveren Technologien.
Für die Praxis ist die Abwägung zwischen konventionellem und Präzisionsplasmaschneiden entscheidend. Wenn Robustheit, niedrige Betriebskosten und hohe Produktivität im Vordergrund stehen und die Schnittkante ohnehin nachbearbeitet wird, ist der konventionelle Prozess häufig ausreichend. Stehen dagegen Schnittqualität, Winkligkeit, Lochgüte und reproduzierbare Maßhaltigkeit im Fokus, etwa für sichtbare Kanten oder eng tolerierte Schweißbaugruppen, rechtfertigt Präzisionsplasma mit technischen Gasen und enger geführten Parametern den Mehraufwand.
Der Ausblick zeigt, dass Plasmaschneiden weiter an Bedeutung gewinnt, vor allem durch die Integration in CNC-gesteuerte Fertigungsprozesse. Moderne Anlagen kombinieren automatische Höhenregelung, Prozessüberwachung, Nesting-Software und Anbindung an digitale Arbeitsvorbereitung. Weiterentwicklungen bei Brennertechnik, Gasführung, Verschleißteilstandzeit und Emissionsminderung unterstützen zudem eine stabilere Qualität und höhere Prozesssicherheit im Metallbau.
Häufig gestellte Fragen
Bei welchen Temperaturen arbeitet ein Plasmaschneider wirklich?
Im Plasmalichtbogen werden Temperaturen um 30.000 °C erreicht, wodurch das Metall schnell schmilzt. Diese hohe Energie macht das Verfahren besonders effizient beim Trennen leitfähiger Werkstoffe. Die Temperatur beschreibt den gekoppelten Zustand von Ionisation und Elektronenenergie im Lichtbogen.
Wie dicke Bleche lassen sich mit modernen Anlagen trennen?
Moderne Plasmaschneidanlagen trennen elektrisch leitfähige Materialien bis etwa 200 mm, abhängig von Stromstärke, Gasführung und Düsenverschleiß. In der Praxis durchstoßen 300 Ampere Geräte typischerweise rund 70 mm Schwarzblech. Entscheidend sind die Maschine und der Verschleißzustand der Verschleißteile.
Präzisionsplasmaschneiden mit technischen Gasen ist sinnvoll, wenn Kantenqualität, Winkligkeit und Maßhaltigkeit wichtig sind. Es erreicht Schnittqualitäten nahe der Laserbearbeitung, rechtfertigt aber Mehraufwand und höhere Betriebskosten. Für Teile, die nachgearbeitet werden, reicht oft das konventionelle Verfahren.
Welche Rolle spielen technische Gase bei der Schnittqualität?
Technische Gase beeinflussen Gasführung, Plasmastruktur und Oxidation, wodurch die Kantenqualität steigt. Mit geeigneten Gasen lassen sich Grate reduzieren und die Maßhaltigkeit verbessern. Bei Edelstahl oder Aluminium sind Gaswahl und Druck besonders relevant.
Muss eine Plasmaschneidanlage zwingend eingehaust werden?
Eine Einhausung ist nicht zwingend notwendig, sofern interne Werksvorschriften dies nicht fordern. Unabhängig davon bleibt eine Absaugung wegen Rauch und Emissionen in der Praxis wichtig. Die Entscheidung richtet sich nach Arbeitsschutz und Betriebsablauf.
Welche Komponenten sollte ich zuerst prüfen bei Störungen?
Typische Bauteile sind Stromquelle, Handstück, Massekabel sowie Strom- und Druckluftzufuhr. Fehlersuche beginnt bei Steckverbindungen, Düsenverschleiß und dem Massekontakt. Viele Probleme lassen sich systematisch beheben, indem diese Kernkomponenten kontrolliert werden.
Wie integriert man Plasmaschneiden in eine CNC Fertigung?
Plasma eignet sich gut für CNC gesteuerte Schneidtische, weil automatische Höhenregelung und Prozessüberwachung möglich sind. Moderne Anlagen bieten Nesting Software und Datenschnittstellen zur digitalen Arbeitsvorbereitung. Die Integration erhöht Durchsatz und Wiederholgenauigkeit bei Kontur- und Ausschnittfertigung.
Dieser Artikel wurde mit Blogie erstellt.