Der Vergleich Wasserstrahlschneiden vs. Plasmaschneiden entscheidet im Metallbau oft direkt über Teilekosten, Durchlaufzeit und Nacharbeit, weil beide Verfahren sehr unterschiedliche physikalische Prinzipien und Qualitätsresultate liefern. Für Werkstätten und Industrieanwender bedeutet die richtige Auswahl weniger Ausschuss, planbare Toleranzen und eine belastbare Kalkulation pro Zuschnitt.
Dieser Artikel ordnet die Unterschiede praxisnah ein, vom Prozessprinzip über Materialgrenzen bis zur Wirtschaftlichkeit im Alltag von Metallbau und Fertigung.
Wichtige Fakten auf einen Blick
-
Wasserstrahlschneiden arbeitet ohne Wärmeeintrag und schneidet nahezu alle Materialien präzise, während Plasmaschneiden schneller und günstiger ist, aber nur leitfähige Metalle trennt.
-
Plasmaschneiden eignet sich für hohe Ausbringung und kann laut laserschneiden-marktplatz.de Materialdicken bis 200 mm Schneiddicke erreichen, verursacht jedoch eine Wärmeeinflusszone und oft Grat.
-
Beim Wasserstrahlschneiden wird laut RapidDirect Wasser mit Schleifmittel (meist Granat) durch eine Keramikdüse gepresst und tritt mit über 50.000 PSI Düsendruck aus.
-
Beim Plasmaschneiden werden laut RapidDirect komprimierte Gase und Elektrizität genutzt; je nach Material kommen Stickstoff, Sauerstoff oder Argon als Prozessgas in Frage.
-
In der reinen Zuschnittkalkulation ist der Plasmazuschnitt laut Schneidforum-Vergleich preiswerter, während Wasserzuschnitt bei komplexen Teilen durch entfallende Nacharbeit wirtschaftlich werden kann.
-
Beide Schneidquellen benötigen in der Praxis relevante elektrische Leistungen; laut Schneidforum sind bei Hochleistungsaggregaten schnell 50, 60, 100 kW und mehr Anschlussleistung erforderlich.
Einleitung: Zwei wichtige Schneidverfahren im Metallbau
Moderne Zuschnittprozesse sind im Metallbau ein zentraler Hebel für Termin- und Kostentreue, weil sie Taktzeiten, Schweißnahtvorbereitung und Nacharbeit direkt beeinflussen. Der Praxisvergleich Wasserstrahlschneiden vs. Plasmaschneiden läuft meist auf eine Kernfrage hinaus: Wird eine thermische Trennung mit hoher Geschwindigkeit benötigt, oder eine kalte Trennung mit maximaler Material- und Qualitätsflexibilität?
Plasmaschneiden ist ein thermisches Schneidverfahren, bei dem das Material lokal aufgeschmolzen und ausgeblasen wird. Wasserstrahlschneiden trägt Material mechanisch ab, typischerweise mit Wasser und Abrasiv, ohne Wärmeeintrag in das Werkstück. Genau diese Differenz bestimmt, ob eine Wärmeeinflusszone tolerierbar ist, wie viel Verzug entsteht und ob Kanten anschließend gefast, geschliffen oder gereinigt werden müssen.
Im Metallbau ist die Schnittkante selten Selbstzweck: Sie ist häufig Vorstufe für Schweißbaugruppen, für Verschraubungen mit Passungen oder für sichtbare Oberflächen. Wer nach dem Zuschnitt beispielsweise eine Schweißnaht mit kontrolliertem Einbrand plant, koppelt die Wahl des Schneidverfahrens an den Folgeprozess wie WIG-Schweißen. Für die Einordnung technischer Grenzen und Praxisbeispiele sind insbesondere der Vergleich Plasma vs. Wasserstrahl bei Schneidforum.de und die Gegenüberstellung bei RapidDirect hilfreich.
Wer weitere Grundlagenartikel zu Fertigungs- und Montagefragen sucht, findet im Blog von metallbau-news.de thematisch anschließende Inhalte.
Funktionsweise: Wie Wasserstrahlschneiden und Plasmaschneiden arbeiten
Beim Wasserstrahlschneiden entsteht der Trenneffekt durch einen Hochdruckstrahl, der Werkstoffpartikel aus dem Schnittspalt erodiert. Industriell wird häufig abrasives Wasserstrahlschneiden eingesetzt, weil Metalle und harte Werkstoffe damit effizienter trennbar sind als nur mit Wasser.
Laut RapidDirect arbeitet das Verfahren mit einer Mischung aus Wasser und einem Schleifmittel (normalerweise Granat), die durch eine Keramikdüse gedrückt wird. Die Wasser-Schleifmittel-Mischung tritt dort mit einem Druck von über 50.000 PSI aus. Als weitere Einordnung nennt laserschneiden-marktplatz.de einen Hochdruckwasserstrahl von bis zu 6.200 bar. In der Praxis folgt daraus: Der Schnitt erfolgt ohne Schmelzphase, und die Werkstücktemperatur steigt im Randbereich deutlich weniger als bei thermischen Verfahren.
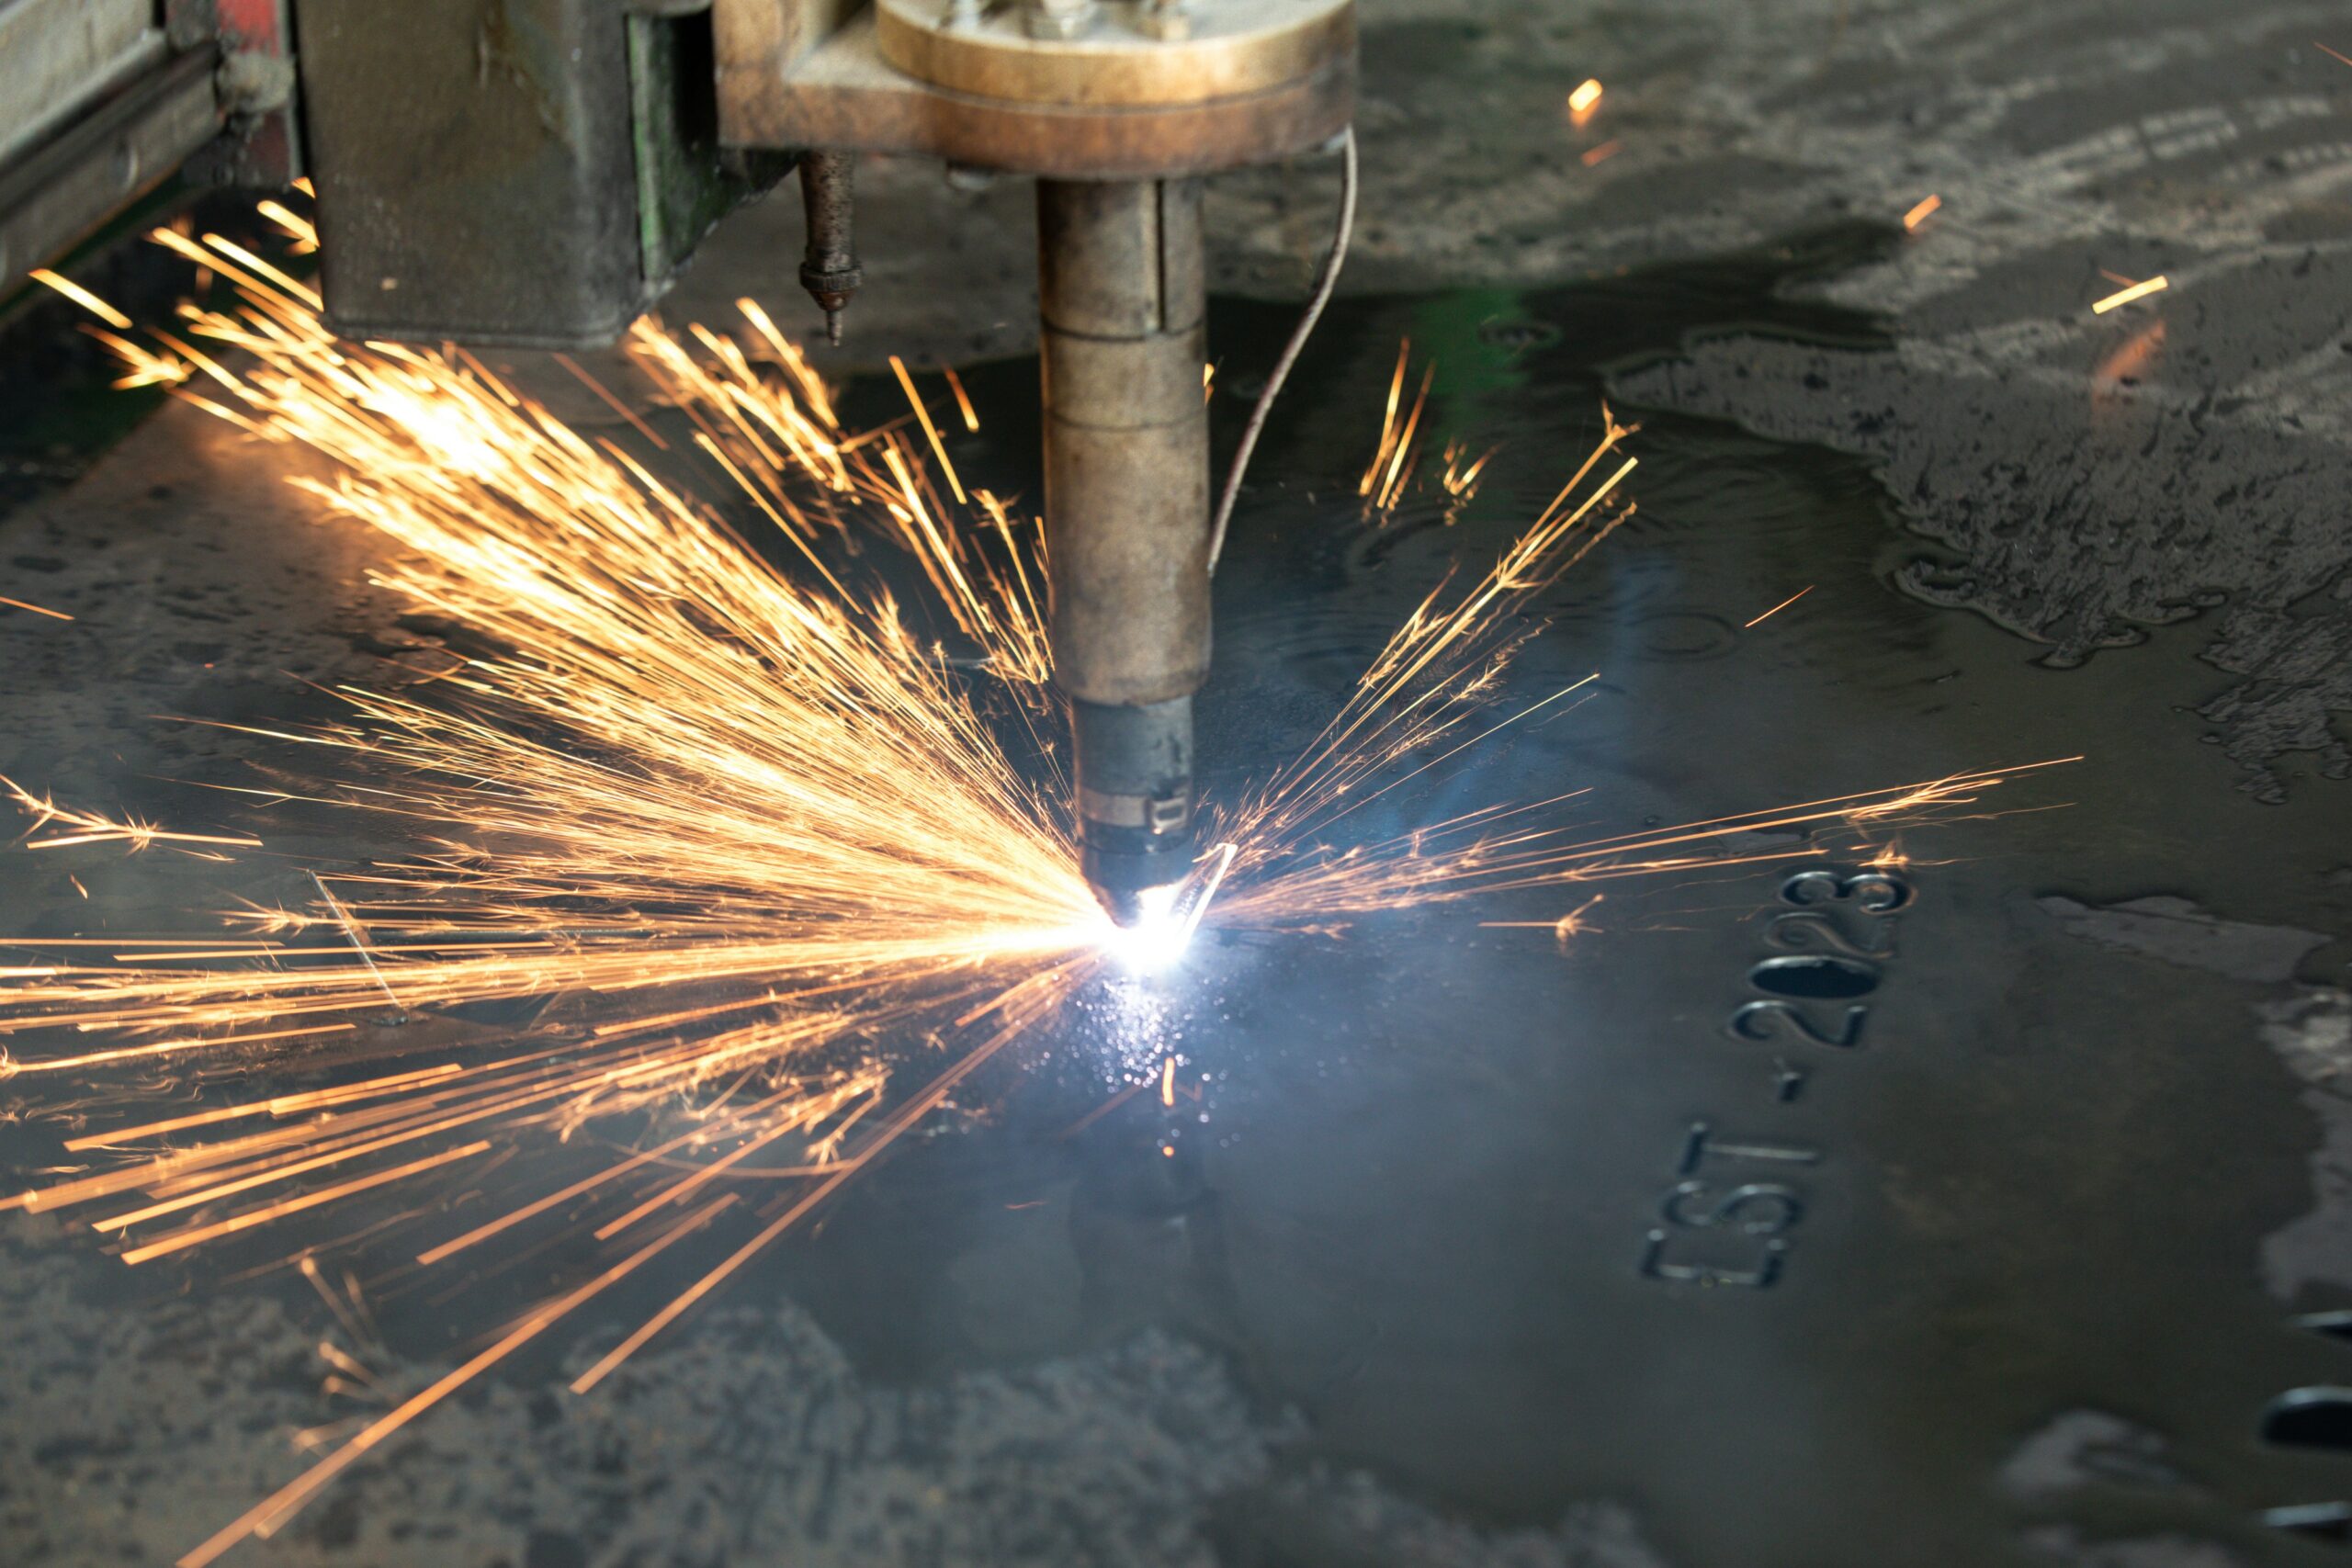
Plasmaschneiden arbeitet dagegen mit einem elektrischen Lichtbogen und einem Prozessgas, das durch die Düse strömt und zu Plasma ionisiert wird. Der Plasmastrahl liefert die Wärme, um Metall lokal aufzuschmelzen, und der Gasstrom bläst die Schmelze aus der Fuge. Laut RapidDirect werden komprimierte Gase und Elektrizität verwendet; das Gas kann je nach Metallart und Dicke Stickstoff, Sauerstoff oder Argon sein.
Der Schneidverfahren Vergleich auf physikalischer Ebene ist damit klar: Wasserstrahl entfernt Material mechanisch, Plasma trennt über thermisches Schmelzen. Für die Fertigung wirkt sich das auf Randzonen, Gefügeveränderungen, Verzug sowie auf die Menge an Spritzern und Anhaftungen aus, die später die Schweißnahtvorbereitung oder Oberflächenbearbeitung bestimmen.
Materialvielfalt und Einsatzbereiche
Die Materialfrage ist im Alltag oft das erste Filterkriterium, wenn Betriebe zwischen Plasma oder Wasserstrahl entscheiden. Laut Schneidforum.de schneidet Wasserstrahlschneiden nahezu fast alle Stoffe und Materialien, während Plasmaschneiden nur elektrisch leitfähige Materialien schneiden kann. Damit ist Plasma im Wesentlichen auf Metalle wie Stahl, Edelstahl, Aluminium oder Kupfer beschränkt, während Wasserstrahl zusätzlich Kunststoffe, Glas, Stein oder Verbundwerkstoffe abdeckt.
Für Metallbau-Projekte ist das relevant, sobald Materialmix ins Spiel kommt, etwa Sandwichplatten, faserverstärkte Laminate, Gummi-Metall-Verbindungen oder Bauteile mit empfindlichen Beschichtungen. Auch bei Prototypen, bei denen das endgültige Material noch nicht feststeht, schafft Wasserstrahl Planungssicherheit, weil der Prozess nicht an Leitfähigkeit gekoppelt ist.
Plasma ist im klassischen Stahlbau und Anlagenbau stark, wenn leitfähige Bleche schnell in Konturen gebracht werden müssen und die Wärmeeinflusszone toleriert wird. Wasserstrahl ist im Vorteil bei Werkstoffen, bei denen thermische Randzoneneffekte stören würden, oder wenn sehr unterschiedliche Materialien in einem Auftrag vorkommen.
Praktischer Tipp für Metallbauer: Wenn der Zuschnitt direkt in eine Schweißkonstruktion aus Aluminium übergeht, sollte der Schnittprozess die Kantenqualität so liefern, dass Fugenmaß und Passung stabil bleiben. Dazu passt als Hintergrundlektüre Aluminium schweißen, weil Zuschnittgenauigkeit und Wärmeeintrag im Gesamtprozess zusammenwirken.
Schnittqualität und Präzision im Vergleich
Beim Vergleich von Wasserstrahlschneiden und Plasmaschneiden entscheidet die Schnittqualität oft darüber, ob ein Teil direkt weiterverarbeitet werden kann oder erst zusätzliche Arbeitsschritte braucht. Der zentrale Vorteil des Wasserstrahls ist, dass der Prozess keine Hitze in das Material einträgt. Dadurch entstehen weder Verzug noch thermische Verformungen, und es bilden sich keine gehärteten oder strukturell veränderten Schnittkanten. Gerade bei passgenauen Konturen, engen Toleranzen und Bauteilen, die später ohne Maßkorrektur montiert werden sollen, ist das ein starkes Argument.
Plasma arbeitet dagegen mit hoher Temperatur. Das erzeugt eine Wärmeeinflusszone (WEZ), die je nach Material, Dicke und Parametern zu Verfärbungen, Gratbildung und härteren Randzonen führen kann. In der Praxis bedeutet das häufig: Kanten müssen entgratet, angeschliffen oder für Folgeprozesse wie Beschichten und Schweißen gezielt vorbereitet werden. Besonders bei Sichtteilen oder bei Bauteilen mit engen Passungen kann die Nacharbeit zum eigentlichen Kostentreiber werden.
In der reinen Genauigkeit und Kantenqualität liegt Wasserstrahl typischerweise vorn, vor allem bei dünnen Materialien, filigranen Innenkonturen und anspruchsvollen Oberflächenanforderungen. Plasma punktet, wenn eine robuste, funktionale Kante ausreicht und die WEZ toleriert wird, etwa im Stahlbau oder bei Zuschnitten, die ohnehin noch mechanisch bearbeitet oder geschweißt werden. Die passende Wahl hängt somit weniger vom Verfahren an sich ab, sondern davon, wie wichtig Passmaß, Kantenrauheit und Randzonenzustand für die jeweilige Anwendung sind.
Geschwindigkeit und Produktivität
Wenn es um Durchsatz geht, ist Plasmaschneiden in vielen Fällen die schnellere Lösung. Besonders bei mittleren Materialdicken erreicht Plasma hohe Schneidgeschwindigkeiten und kann, je nach Anlage, auch große Dicken bearbeiten, in der Praxis bis 200 mm. Für Betriebe mit hohem Teilevolumen oder großen Blechtafeln ist das ein klarer Produktivitätsvorteil, weil die Maschine pro Schicht mehr Meter Schnitt schafft.
Wasserstrahlschneiden arbeitet im Vergleich langsamer. Dennoch kann es produktiv sein, wenn die geforderte Kontur komplex ist oder die Teile nach dem Schneiden ohne weitere Kantenbearbeitung in Montage, Klebung oder Beschichtung gehen sollen. Bei dünnen Materialien und bei empfindlichen Werkstoffen kann der Wegfall von Nacharbeit, etwa Entgraten, Schleifen oder das Entfernen von Verfärbungen, den geringeren Schnittvorschub teilweise oder sogar vollständig kompensieren.
Für eine realistische Produktivitätsbetrachtung reicht es daher nicht, nur die Schneidgeschwindigkeit zu vergleichen. Wichtig sind auch Rüstzeiten (Programmierung, Materialhandling, Düsenwechsel, Gas- und Verbrauchsmittelbereitstellung), die Stabilität der Schnittqualität über lange Jobs und der Nachbearbeitungsaufwand. Plasma liefert oft den schnelleren Rohzuschnitt, Wasserstrahl kann den schnelleren Gesamtprozess liefern, wenn dadurch Arbeitsschritte im Anschluss entfallen und die Teile direkt verwendbar sind.
Kosten: Anschaffung, Betrieb und Gesamtwirtschaftlichkeit
Bei den Kosten lohnt sich eine Trennung zwischen reinen Zuschnittkosten und Gesamtwirtschaftlichkeit. Betrachtet man nur den Schneidprozess, ist Plasmazuschnitt in der Regel preiswerter als Wasserzuschnitt. Die hohen Schnittgeschwindigkeiten, insbesondere bei typischen Blechdicken im Metallbau, senken die Maschinenzeit pro Teil und damit den Stückpreis. Zusätzlich sind Plasmanlagen oft in der Anschaffung günstiger als leistungsfähige Wasserstrahlsysteme, je nach Ausbaustufe und Automatisierung.
Wasserzuschnitt kann jedoch wirtschaftlicher werden, sobald Qualität und Nacharbeit in die Rechnung einfließen. Bei komplexen Werkstücken, engen Toleranzen, Sichtkanten oder empfindlichen Materialien kann die Tatsache, dass keine WEZ entsteht und die Kante häufig direkt verwendbar ist, entscheidend sein. Wenn Entgraten, Schleifen, Richtarbeiten oder zusätzliche Bearbeitungsschritte entfallen, sinken die Gesamtkosten trotz höherer Maschinenstundensätze oder längerer Schneidzeit. In der Praxis ist Wasserstrahl deshalb oft die bessere Wahl, wenn der Zuschnitt die finale Kante darstellt oder wenn Folgeprozesse sehr saubere Randzonen erfordern.
Auch bei Energieverbrauch und Betriebskosten sollte man differenziert rechnen. Beide Verfahren können ähnlich hohe elektrische Anschlussleistungen benötigen, häufig im Bereich von 50-100 kW und bei Hochleistungsaggregaten auch darüber. Unterschiede entstehen eher durch die Verbrauchsmaterialien und Verschleißteile: Wasserstrahl verursacht laufende Kosten für Schleifmittel (Abrasiv), Düsen und Hochdruckkomponenten sowie für Wasseraufbereitung und Schlammhandling. Plasma benötigt typischerweise Gase (je nach Prozess) und Verschleißteile wie Elektroden und Düsen, zusätzlich können Absaugung und Filtertechnik die Betriebskosten beeinflussen. Unterm Strich entscheidet nicht der einzelne Kostenposten, sondern die Summe aus Maschinenzeit, Verbrauchsmitteln, Nacharbeit und Qualitätsrisiko im konkreten Auftrag.
Vor- und Nachteile beider Verfahren auf einen Blick
Wenn Sie zwischen Wasserstrahl- und Plasmaschneiden abwägen, hilft eine kompakte Gegenüberstellung der stärksten Argumente. Beide Verfahren können hervorragende Ergebnisse liefern, setzen jedoch unterschiedliche Schwerpunkte bei Qualität, Tempo und Kosten.
Wasserstrahlschneiden, Vorteile
-
Keine Hitzeentwicklung: Es entsteht keine Wärmeeinflusszone, dadurch kaum Verzug, keine Gefügeänderung und keine thermisch bedingten Risse oder Anlauffarben.
-
Universelle Materialeignung: Geeignet für Metalle, Kunststoffe, Verbundwerkstoffe, Stein, Glas, Keramik und viele weitere Materialien, unabhängig von elektrischer Leitfähigkeit.
-
Hohe Präzision: Feine Konturen, enge Radien und anspruchsvolle Geometrien sind gut realisierbar, oft mit sehr gleichmäßiger Schnittkante.
-
Wenig bis keine Nachbearbeitung bei komplexen Teilen: Gerade bei Sichtkanten, Passkonturen oder empfindlichen Werkstoffen kann die Kante häufig direkt weiterverwendet werden.
Wasserstrahlschneiden, Nachteile
-
Langsamere Schneidgeschwindigkeit: Besonders bei dicken Materialien oder hohen Qualitätsanforderungen steigt die Bearbeitungszeit deutlich.
-
Höhere Kosten pro Schnitt bei einfachen Geometrien: Bei geraden Zuschnitten oder großen Serien kann die längere Maschinenzeit den Vorteil der Kantenqualität wirtschaftlich überholen.
-
Verbrauch von Schleifmitteln: Abrasiv, Düsenverschleiß sowie Schlammhandling verursachen laufende Material- und Entsorgungskosten.
Plasmaschneiden, Vorteile und Nachteile
-
Vorteile: Sehr hohe Geschwindigkeit, häufig niedrigere Zuschnittkosten bei Standardblechen sowie große Schneiddicken möglich, je nach Anlage und Material.
-
Nachteile: Hitzeeinfluss mit Wärmeeinflusszone und möglichem Verzug, Nachbearbeitung oft nötig (z.B. Entgraten, Schlacke entfernen), außerdem nur für leitfähige Materialien geeignet.
Fazit: Welches Schneidverfahren passt zu Ihrem Projekt?
Die passende Wahl ergibt sich weniger aus einem allgemeinen „besser oder schlechter“, sondern aus den Anforderungen Ihres Bauteils. Prüfen Sie insbesondere Materialart (leitfähig oder nicht, empfindlich gegen Wärme, Verbundmaterial), die erforderliche Präzision (Toleranzen, Konturtreue, Sichtkante), die gewünschte Schneidgeschwindigkeit (Einzelteil oder Serie), Ihr Budget sowie den Nachbearbeitungsaufwand (Entgraten, Schleifen, Richten, Beschichten).
Wasserstrahlschneiden ist meist die beste Option, wenn Sie hochpräzise oder komplexe Teile benötigen, wenn Wärme unbedingt vermieden werden soll oder wenn Sie verschiedene Materialien flexibel schneiden möchten, auch nichtleitfähige. Es spielt seine Stärken besonders dann aus, wenn die Schnittkante funktional oder optisch hochwertig sein muss und Nacharbeit teuer wäre.
Plasmaschneiden passt ideal, wenn leitfähige Metalle schnell und wirtschaftlich zugeschnitten werden sollen, etwa in der Serienproduktion oder bei typischen Metallbaugeometrien, bei denen eine anschließende Kantenbearbeitung ohnehin vorgesehen ist.
Analysieren Sie deshalb vorab Ihre konkreten Anforderungen (Material, Toleranzen, Stückzahl, Weiterbearbeitung) und lassen Sie sich bei Unsicherheit von einem Fachbetrieb beraten, der beide Verfahren kennt und anhand von Musterteilen oder Schnittproben die wirtschaftlich und technisch sinnvollste Lösung ableiten kann.
Häufig gestellte Fragen
Wann lohnt sich Wasserstrahlschneiden statt Plasmaschneiden für sichtbare Kanten?
Wenn die Schnittkante optisch oder funktional hochwertig sein muss, ist Wasserstrahl oft vorteilhaft. Das Verfahren arbeitet ohne Wärmeeintrag und vermeidet Grat sowie Verzug. Bei empfindlichen Oberflächen oder wenn Nacharbeit teuer ist, spart Wasserstrahl insgesamt Zeit und Kosten.
Welche Materialdicken kann Plasmaschneiden realistisch bearbeiten?
Plasmaschneiden eignet sich besonders für dicke leitfähige Metalle. In der Praxis werden Materialdicken bis etwa 200 mm genannt, vor allem bei Hochleistungsanlagen. Dabei entsteht aber eine Wärmeeinflusszone und häufig Grat.
Wie stark ist der Düsendruck beim Wasserstrahlschneiden und was bedeutet das praktisch?
Beim Wasserstrahlschneiden wird Wasser mit Schleifmittel durch eine Keramikdüse gepresst, typischerweise mit über 50.000 PSI Düsendruck. Der hohe Druck ermöglicht das Schneiden harter und nichtleitender Materialien ohne thermische Belastung. Praktisch heißt das, komplexe Konturen und Verbundstoffe sauber zu trennen.
Welche Prozessgase kommen beim Plasmaschneiden zum Einsatz und wann wählt man welches?
Beim Plasmaschneiden werden komprimierte Gase wie Stickstoff, Sauerstoff oder Argon eingesetzt. Die Wahl richtet sich nach Materialart und gewünschter Schnittqualität. Sauerstoff wird oft bei unlegierten Stählen genutzt, während Argon oder Stickstoff bei Edelstahl und höheren Qualitätsansprüchen angewendet werden.
Wie beeinflussen Energieanforderungen die Wahl zwischen beiden Verfahren?
Beide Verfahren benötigen erhebliche elektrische Leistungen, besonders bei Hochleistungsaggregaten. Typische Anschlussleistungen liegen bei 50, 60, 100 kW oder mehr. Werkstätten müssen diese Infrastrukturkosten in die Wirtschaftlichkeitsrechnung einbeziehen.
Wann ist Plasmaschneiden aus Kostensicht die bessere Wahl?
Für schnellen Zuschnitt leitfähiger Metalle in Serie ist Plasmazuschnitt meist preiswerter. Die geringeren Betriebskosten und höhere Schneidgeschwindigkeit reduzieren die Teilekosten bei großen Stückzahlen. Wenn jedoch Nacharbeit teurer wäre, kann Wasserstrahl wirtschaftlicher werden.
Wie muss die Nachbearbeitung beim Plasmaschnitt geplant werden?
Plasmaschneiden erzeugt oft Grat und eine Wärmeeinflusszone, daher ist Entgraten und Kantenbearbeitung häufig erforderlich. Wenn die Schnittkante eine Schweißnaht oder Passung vorbereitet, sollten diese Schritte in der Prozesskette vorgesehen werden. Bei engen Toleranzen empfiehlt sich eine Abstimmung mit dem Schweißer, etwa für WIG-Schweißen.
Dieser Artikel wurde mit Blogie erstellt.